




Notizie e approfondimenti
Rimani informato. Rimani in contatto.
Consiglia
Inviaci un messaggio
Carbonato di sodio per la produzione del vetro: confronto tra gradi densi e leggeri
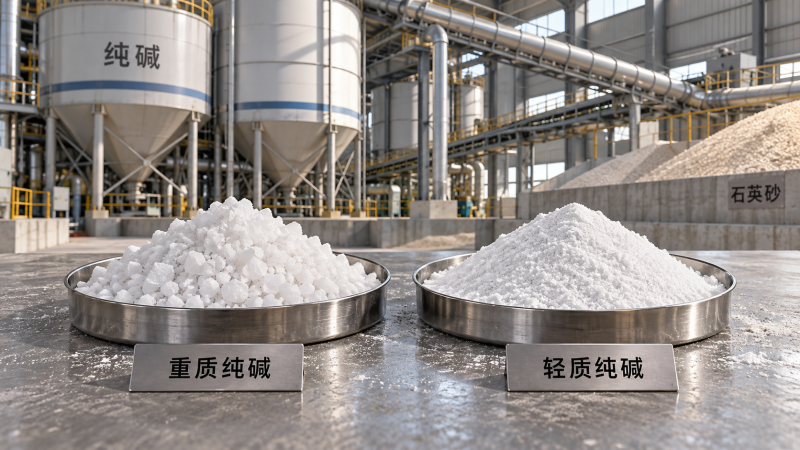
La soda ash densa e quella leggera forniscono entrambe carbonato di sodio a una miscela per vetro. La differenza principale è fisica: la soda ash densa ha generalmente una densità apparente maggiore e una struttura granulare più grossolana, mentre quella leggera occupa più volume per tonnellata e tende a contenere più particelle fini. A parità di composizione, nessuna delle due qualità fornisce più ossido di sodio per unità di massa solo perché è più densa.
Per le miscele secche convenzionali per vetro, la qualità densa è spesso il punto di partenza più pratico, perché le sue caratteristiche di movimentazione possono essere compatibili con la sabbia granulare e i sistemi di trasporto automatico. La qualità leggera resta una scelta valida quando gli impianti di stoccaggio, dosaggio, controllo delle polveri e miscelazione dello stabilimento riescono a gestirla in modo costante. La decisione dipende meno dal nome della qualità che dal comportamento di uno specifico materiale nell’intero sistema di preparazione della miscela.
Il contributo chimico è simile; il comportamento fisico no
La soda ash, costituita principalmente da carbonato di sodio anidro (Na2CO3), viene utilizzata come fonte di ossido di sodio (Na2O) in molte formulazioni del vetro. Durante il riscaldamento partecipa alle reazioni con la silice e gli altri materiali della miscela, contribuendo alla formazione di una massa fusa a temperature inferiori a quelle necessarie per la silice pura. Quando il carbonato si decompone e reagisce, viene rilasciata anidride carbonica.
Per i calcoli della miscela, il confronto utile riguarda il titolo del carbonato di sodio o l’equivalente di Na2O dichiarato dal fornitore, non la densità apparente. Il Na2CO3 puro ha un equivalente teorico di Na2O pari a circa il 58,5% in massa. I prodotti commerciali devono essere valutati in base al titolo effettivo e alla base di umidità dichiarata. Se due forniture differiscono per titolo, una sostituzione massa per massa modifica la quantità di sodio introdotta, anche se entrambe sono vendute come soda ash.
Le qualità dense e leggere sono denominazioni commerciali generiche, non specifiche complete delle prestazioni. Distribuzione granulometrica, densità apparente, umidità e limiti delle impurità possono variare in base al fornitore e al processo produttivo. Un materiale denso proveniente da una fonte non è necessariamente intercambiabile con qualsiasi altro materiale denso senza averne prima esaminato queste proprietà.
L’uniformità della miscela dipende dall’intero sistema granulare
In molte miscele per vetro, il vantaggio della soda ash densa non consiste nel fatto che, per definizione, una particella densa fonda il vetro in modo più efficiente. Le sue caratteristiche granulometriche possono invece facilitarne la movimentazione insieme ad altri ingredienti granulari. Sabbia, calcare, dolomite, rottame di vetro e soda ash presentano ciascuno distribuzioni granulometriche, forme e densità proprie. Durante il riempimento, lo scarico e il trasferimento, le differenze tra queste proprietà possono causare segregazione e modificare la composizione locale della miscela alimentata al forno.
Una soda ash più fine può disperdersi nella miscela, ma la dispersione nel miscelatore non garantisce l’uniformità dopo che la miscela ne è uscita. Nei punti di trasferimento le particelle fini possono disperdersi nell’aria o concentrarsi in porzioni specifiche del materiale mentre questo attraversa scivoli e tramogge. Al contrario, un materiale grossolano non è automaticamente immune dalla segregazione: differenze marcate di granulometria o densità tra gli ingredienti possono comunque causare separazione.
La domanda pratica è in quale punto debba essere misurata l’uniformità. Un campione prelevato direttamente dal miscelatore può apparire accettabile, mentre i campioni raccolti dopo uno scivolo di trasferimento o un silo della miscela possono mostrare una variabilità maggiore. Nel confronto tra qualità, il campionamento in entrambi i punti aiuta a distinguere le prestazioni di miscelazione dalla segregazione introdotta a valle. Il campionamento e la preparazione devono essere coerenti: un piccolo campione occasionale non rappresentativo può nascondere proprio la variabilità che si intende esaminare.
La gestione dell’umidità è un altro aspetto del confronto. L’umidificazione intenzionale della miscela può ridurre le polveri e influenzare l’adesione tra le particelle, ma l’effetto dipende dalla quantità e dalla distribuzione dell’acqua, dalla progettazione del miscelatore e dalla formulazione complessiva. Un’umidità eccessiva o non uniforme può causare accumuli, grumi o problemi di scorrimento. La qualità va quindi valutata alle condizioni di umidità della normale produzione, non soltanto come campione secco da laboratorio.
Le polveri sono una variabile di processo, non solo una questione di pulizia
Le particelle più fini della soda ash leggera possono generare più polvere aerodispersa durante lo scarico, il trasporto pneumatico, l’apertura dei sacchi e il trasferimento della miscela. La formazione di polvere dipende dal contenuto effettivo di fini del materiale e da fattori quali l’altezza di caduta, il movimento dell’aria, la velocità di trasporto e la progettazione delle chiusure. La sola densità apparente non è un indicatore affidabile della polverosità.
Le polveri hanno diverse conseguenze tecniche. Il materiale catturato dal sistema di aspirazione non è necessariamente più presente nella miscela nella proporzione prevista, a meno che non venga reintrodotto tramite un processo controllato. Se la polvere catturata contiene una miscela di ingredienti diversa da quella della miscela originale, anche una reintroduzione non controllata può modificarne la composizione. I depositi intorno agli alimentatori e ai sensori possono incidere sulla manutenzione e sulle misurazioni, mentre le polveri alcaline aerodisperse richiedono adeguate misure di controllo dell’esposizione.
In un sistema idoneo, la qualità densa può ridurre il carico di polveri, ma non elimina la necessità di aspirazione o di una movimentazione sicura. Durante il trasporto e la movimentazione, le particelle possono rompersi, aumentando la quantità di fini prima che il materiale raggiunga il miscelatore. Una specifica utile può quindi indicare non solo la granulometria alla spedizione, ma anche un punto di campionamento concordato e un metodo per controllare il materiale al ricevimento.
Lo stoccaggio e il dosaggio possono determinare l’utilizzabilità di una qualità
Una densità apparente inferiore implica che la stessa massa di soda ash leggera richieda un volume di stoccaggio maggiore. Questo è rilevante quando la capacità del silo è fissa o quando una linea di trasporto pneumatico, una tramoggia di ricevimento o un serbatoio intermedio sono stati progettati per materiale denso. Il valore pertinente è la densità apparente misurata secondo un metodo definito, specificando se è sciolta o compattata. La compattazione durante il trasporto o lo stoccaggio può modificare il volume apparente occupato.
Il comportamento allo scorrimento non può essere previsto dalla sola densità. La forma delle particelle, il contenuto di fini, la consolidazione, la geometria del silo e l’umidità ambientale influiscono sulla regolarità dello scarico. Uno scarso scorrimento può causare ponti, formazione di canali o alimentazione irregolare, mentre l’esposizione all’umidità può provocare depositi e incrostazioni. Non si deve presumere che un silo utilizzabile con una qualità funzioni altrettanto bene con un’altra solo perché entrambe sono costituite da carbonato di sodio.
Il metodo di dosaggio modifica la valutazione. Un alimentatore gravimetrico misura la massa e può quindi compensare una variazione della densità apparente entro il proprio intervallo operativo. Non può tuttavia correggere un flusso interrotto, un dispositivo di alimentazione dimensionato in modo errato o una perdita di materiale successiva alla pesatura. Un alimentatore volumetrico eroga un volume, anziché misurare direttamente la massa: un cambio di qualità può modificare la massa erogata a parità di impostazione e richiede una nuova calibrazione. I tempi di riempimento e i limiti dell’alimentatore devono essere verificati alle portate di produzione minima e massima.
Le prove di stoccaggio dovrebbero considerare anche le normali interruzioni operative, oltre al flusso continuo. Il materiale può comportarsi diversamente dopo essere rimasto in un silo rispetto a quanto avviene durante una prova di scarico ininterrotta in laboratorio. Se si valuta un cambio di qualità, la costanza dello scarico dopo un periodo di fermo rappresentativo fornisce informazioni più utili di una singola prova di scorrimento di breve durata.
Le impurità e l’umidità possono contare più della denominazione della qualità
I requisiti di qualità del vetro variano in base al prodotto, al forno e alla formulazione. Il confronto tra qualità dovrebbe quindi distinguere l’idoneità fisica dall’accettabilità chimica. Ferro, cloruri, solfati e altri componenti possono essere rilevanti a seconda della composizione del vetro e del budget di impurità dello stabilimento. I loro effetti non possono essere valutati isolatamente, senza considerare i contributi della sabbia, del rottame di vetro, delle altre materie prime e dell’atmosfera del forno.
Ad esempio, il ferro può influenzare il colore e la trasmissione della luce; il suo livello consentito è quindi particolarmente importante quando le proprietà ottiche sono sottoposte a controlli rigorosi. Cloruri e solfati devono essere valutati rispetto ai requisiti complessivi della miscela e del processo, non considerati universalmente dannosi a qualsiasi livello rilevabile. I limiti appropriati dipendono dall’applicazione; le denominazioni «densa» e «leggera» non li definiscono.
L’umidità influisce inoltre sia sulla massa consegnata sia sulla movimentazione. Se il titolo è dichiarato su base secca ma lo stabilimento pesa il materiale tal quale, l’apporto effettivo di carbonato di sodio deve tenere conto dell’acqua presente. I certificati di analisi dovrebbero indicare chiaramente la base di riferimento. Lo stesso vale per i risultati granulometrici: per confrontare in modo significativo le schede tecniche di due fornitori servono i limiti al setaccio, il metodo di misurazione e il punto di campionamento.
La costanza tra una consegna e l’altra è importante quanto la conformità di un singolo risultato. Un materiale che si avvicina al limite di specifica può essere accettabile se considerato isolatamente, ma lasciare poco margine alle variazioni delle altre componenti della miscela. Una specifica di accettazione utile definisce i limiti per le caratteristiche che influiscono sul processo e richiede i risultati di ogni lotto, anziché basarsi esclusivamente su una scheda tecnica generica.
Come confrontare le qualità senza compromettere il forno
Un cambio di qualità va gestito come una modifica controllata delle materie prime, non come una semplice sostituzione in fase di acquisto. Per prima cosa, stabilire una base di riferimento per il materiale attualmente utilizzato: titolo, umidità, densità apparente, distribuzione granulometrica, prestazioni dell’alimentatore, comportamento del sistema di raccolta delle polveri e uniformità della miscela. Registrare gli indicatori pertinenti del forno e della qualità del vetro per un periodo rappresentativo, tenendo conto che anche le condizioni operative e la composizione del rottame di vetro possono influenzarli.
Prima di una prova in stabilimento, confrontare il materiale candidato con i vincoli delle apparecchiature. Verificare il volume del silo, le caratteristiche di scarico, la capacità di trasporto, la capacità di aspirazione e l’intervallo operativo dei dispositivi di pesatura o alimentazione. Le analisi di laboratorio possono individuare incompatibilità chimiche o fisiche evidenti, ma non possono riprodurre tutte le condizioni di movimentazione di un impianto in scala reale.
Durante una prova controllata, mantenere invariato l’apporto previsto di Na2O, adeguando la quantità pesata in base a eventuali differenze verificate di titolo o umidità. Per quanto possibile, mantenere stabili le altre variabili della miscela e documentare i cambiamenti inevitabili. Monitorare il flusso del materiale, la ripetibilità dell’alimentatore, l’accumulo di polveri e la composizione rappresentativa della miscela prima e dopo i trasferimenti. Valutare gli indicatori della qualità del vetro e del forno per un periodo sufficiente a consentire al sistema di reagire; una breve osservazione subito dopo il cambio del materiale potrebbe non rispecchiare l’effetto della nuova miscela.
L’esito della prova va interpretato come il risultato del sistema. Un aumento delle polveri potrebbe dipendere dal materiale candidato, da un’impostazione del trasporto o da un punto di trasferimento; una composizione irregolare della miscela potrebbe essere dovuta alla calibrazione dell’alimentatore o alla segregazione, anziché a variazioni chimiche della soda ash stessa. Se si verifica un problema, è più utile individuarne il punto e il meccanismo che attribuirlo subito alla denominazione della qualità.
Confrontare i costi a livello del sistema di preparazione della miscela, non solo alla consegna
Il prezzo quotato per tonnellata non tiene conto delle differenze di titolo, volume del trasporto, perdite di movimentazione o modifiche all’impianto. Quando i titoli differiscono, un punto di partenza più chiaro è il costo consegnato per tonnellata di equivalente di Na2O utilizzabile, calcolato in base alla composizione concordata tal quale. Questo valore va comunque considerato insieme ai costi di aspirazione, manutenzione, capacità di stoccaggio e alle eventuali modifiche necessarie ai sistemi di trasporto o dosaggio.
La qualità leggera può essere una scelta razionale quando il sistema esistente è progettato per materiale fine e i costi complessivi di fornitura sono vantaggiosi. La qualità densa può giustificare un prezzo di acquisto più elevato se riduce le perdite di polvere misurabili o evita modifiche a una linea per miscele granulari. Nessuna delle due conclusioni si ricava dalla sola densità apparente. La scelta migliore è il materiale che soddisfa le specifiche chimiche del vetro e mantiene stabile e controllabile la miscela, dal ricevimento fino alla carica del forno.
Inviaci oggi la tua richiesta