




Neuigkeiten & Einblicke
Informiert bleiben. In Verbindung bleiben.
Empfehlen
 Wofür wird Eisessig in der chemischen Herstellung verwendet?
- Auswahl des Dimethylformamid-Lösungsmittels: Reinheit und Feuchtigkeitsgrenzwerte
- Rohglycerin oder raffiniertes Glycerin: Welche Qualität eignet sich für Ihre Formulierung?
- Zitronensäure in Lebensmittelqualität kaufen: Spezifikationen, die Sie vor der Bestellung prüfen sollten
Schicken Sie uns eine Nachricht
Soda für die Glasproduktion: Vergleich von dichter und leichter Qualität
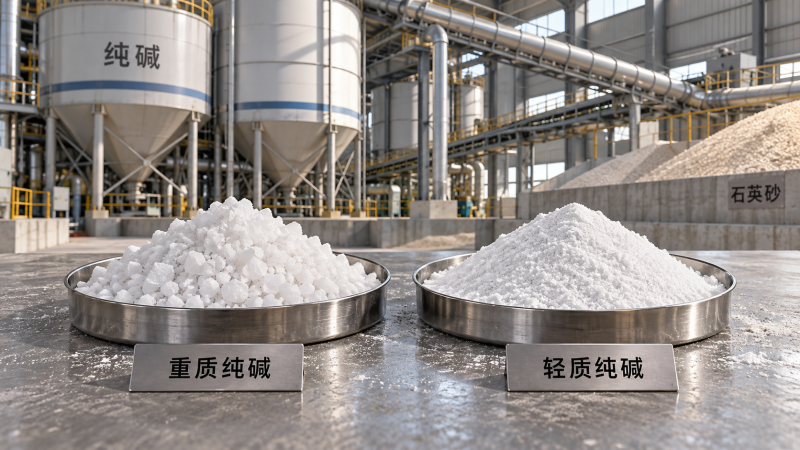
Sowohl dichtes als auch leichtes Soda liefern Natriumcarbonat für eine Glasgemenge. Ihr Hauptunterschied ist physikalischer Natur: Dichtes Soda hat im Allgemeinen eine höhere Schüttdichte und eine gröbere Kornstruktur, während leichtes Soda je Tonne mehr Volumen einnimmt und tendenziell mehr Feinanteile enthält. Bei gleicher Zusammensetzung liefert keine der beiden Sorten allein aufgrund ihrer höheren Dichte bezogen auf die Masse mehr Natriumoxid.
Dichtes Soda ist bei herkömmlichen trockenen Glasgemengen häufig die praktischere Ausgangswahl, da seine Handhabungseigenschaften mit körnigem Sand und automatisierten Fördersystemen kompatibel sein können. Leichtes Soda ist weiterhin eine geeignete Wahl, wenn die Lager-, Dosier-, Staubkontroll- und Mischeinrichtungen des Werks zuverlässig damit umgehen können. Die Entscheidung hängt weniger von der Sortenbezeichnung ab als davon, wie sich das jeweilige Material im gesamten Gemengesystem verhält.
Der chemische Beitrag ist ähnlich, das physikalische Verhalten nicht
Soda, hauptsächlich wasserfreies Natriumcarbonat (Na2CO3), dient in vielen Glasrezepturen als Quelle für Natriumoxid (Na2O). Beim Erhitzen reagiert es mit Siliziumdioxid und anderen Gemengebestandteilen und trägt dazu bei, dass das Gemenge bei niedrigeren Temperaturen schmilzt, als sie für reines Siliziumdioxid erforderlich wären. Bei der Zersetzung und Reaktion des Carbonats wird Kohlendioxid freigesetzt.
Für die Gemengeberechnung ist der Natriumcarbonatgehalt oder das vom Lieferanten angegebene Na2O-Äquivalent maßgeblich, nicht die scheinbare Dichte. Reines Na2CO3 hat theoretisch ein Na2O-Äquivalent von etwa 58,5 Masse-%. Handelsprodukte müssen anhand ihres tatsächlichen Gehalts und der Feuchtebasis bewertet werden. Weichen zwei Lieferungen im Gehalt voneinander ab, verändert ein Massenaustausch im Verhältnis 1:1 die zugeführte Natriummenge, auch wenn beide als Soda verkauft werden.
Die Bezeichnungen „dicht“ und „leicht“ sind allgemeine Handelsbeschreibungen und keine vollständigen Leistungsspezifikationen. Partikelgrößenverteilung, Schüttdichte, Feuchtigkeit und Grenzwerte für Verunreinigungen können je nach Lieferant und Herstellungsverfahren variieren. Ein dichtes Material aus einer Quelle ist nicht ohne Prüfung dieser Eigenschaften zwangsläufig mit jedem anderen dichten Material austauschbar.
Die Gleichmäßigkeit des Gemenges hängt vom gesamten Partikelsystem ab
Der Vorteil von dichtem Soda in vielen Glasgemengen besteht nicht darin, dass ein dichtes Partikel definitionsgemäß Glas effizienter schmilzt. Vielmehr können seine Partikeleigenschaften die Handhabung zusammen mit anderen körnigen Bestandteilen erleichtern. Sand, Kalkstein, Dolomit, Glasscherben und Soda haben jeweils eigene Korngrößenverteilungen, Formen und Dichten. Unterschiede zwischen diesen Eigenschaften können beim Befüllen, Entleeren und Fördern zu Entmischungen führen und dadurch die lokale Zusammensetzung des dem Ofen zugeführten Gemenges verändern.
Feineres Soda kann sich im Gemenge verteilen, doch eine gleichmäßige Verteilung im Mischer gewährleistet keine Gleichmäßigkeit nach dem Austrag. Feine Partikel können an Übergabestellen in die Luft gelangen oder sich beim Durchlaufen von Rutschen und Silos in bestimmten Materialbereichen konzentrieren. Umgekehrt ist gröberes Material nicht automatisch vor Entmischung geschützt: Große Unterschiede bei Korngröße oder Dichte zwischen beliebigen Bestandteilen können weiterhin zur Trennung führen.
Entscheidend ist, an welcher Stelle die Gleichmäßigkeit gemessen werden muss. Eine direkt aus dem Mischer entnommene Probe kann unauffällig erscheinen, während Proben nach einer Übergaberutsche oder einem Gemengesilo stärkere Schwankungen zeigen. Beim Vergleich verschiedener Sorten helfen Probenahmen an beiden Stellen dabei, die Mischleistung von einer nachgelagerten Entmischung zu unterscheiden. Probenahme und Aufbereitung müssen einheitlich erfolgen; eine kleine, nicht repräsentative Stichprobe kann genau die zu untersuchenden Schwankungen verbergen.
Auch die Feuchteregelung ist Teil dieses Vergleichs. Eine gezielte Befeuchtung des Gemenges kann Staub reduzieren und beeinflussen, wie Partikel aneinander haften. Die Wirkung hängt jedoch von Wassermenge und -verteilung, Mischerausführung und der vollständigen Rezeptur ab. Zu viel oder ungleichmäßig verteilte Feuchtigkeit kann Anhaftungen, Klumpen oder Fließprobleme verursachen. Eine Sorte sollte daher unter den Feuchtebedingungen der regulären Produktion und nicht nur als trockene Laborprobe bewertet werden.
Staub ist ein Prozessparameter und nicht nur eine Frage der Sauberkeit
Die feineren Partikel von leichtem Soda können beim Entladen, pneumatischen Fördern, Öffnen von Säcken und Überführen des Gemenges mehr Staub in der Luft erzeugen. Die Staubbildung hängt sowohl vom tatsächlichen Feinanteil des Materials als auch von Fallhöhe, Luftbewegung, Fördergeschwindigkeit und Einhausung ab. Die Schüttdichte allein ist kein verlässliches Maß für die Staubentwicklung.
Staub hat mehrere technische Auswirkungen. Über eine Absaugung abgeschiedenes Material ist nicht zwangsläufig im vorgesehenen Verhältnis im Gemenge vorhanden, sofern es nicht kontrolliert zurückgeführt wird. Enthält der abgeschiedene Staub eine andere Mischung von Bestandteilen als das ursprüngliche Gemenge, kann eine unkontrollierte Rückführung zudem die Zusammensetzung verändern. Ablagerungen an Dosiergeräten und Sensoren können Wartung und Messung beeinträchtigen; für alkalischen Staub in der Luft sind geeignete Expositionsschutzmaßnahmen erforderlich.
Dichtes Soda kann die Staubbelastung in einem geeigneten System verringern, macht Absaugung und sichere Handhabung jedoch nicht überflüssig. Partikel können beim Transport und Fördern zerbrechen, sodass der Feinanteil zunimmt, bevor das Material den Mischer erreicht. Eine zweckmäßige Spezifikation kann daher neben der Korngröße bei Auslieferung auch einen vereinbarten Probenahmepunkt und ein Prüfverfahren für das angelieferte Material umfassen.
Lagerung und Dosierung entscheiden möglicherweise darüber, ob eine Sorte verwendbar ist
Bei geringerer Schüttdichte benötigt dieselbe Masse an leichtem Soda mehr Lagerraum. Das ist relevant, wenn die Silokapazität festgelegt ist oder eine pneumatische Förderleitung, ein Annahmetrichter oder ein Zwischenbehälter für dichtes Material ausgelegt wurde. Maßgeblich ist die nach einem festgelegten Verfahren gemessene Schüttdichte einschließlich der Frage, ob sie im losen oder verdichteten Zustand bestimmt wurde. Eine Verdichtung während Transport oder Lagerung kann das scheinbare Volumen verändern.
Das Fließverhalten lässt sich nicht allein aus der Dichte ableiten. Partikelform, Feinanteil, Verdichtung, Behältergeometrie und Umgebungsfeuchtigkeit beeinflussen den gleichmäßigen Austrag. Schlechtes Fließverhalten kann zu Brückenbildung, Schachtbildung oder unregelmäßiger Dosierung führen; bei Feuchtigkeit können sich Ablagerungen und Verklumpungen bilden. Es sollte nicht davon ausgegangen werden, dass ein Silo mit einer Sorte ebenso gut mit einer anderen funktioniert, nur weil beide Natriumcarbonat sind.
Das Dosierverfahren beeinflusst die Bewertung. Eine gravimetrische Dosierung misst die Masse und kann daher Änderungen der Schüttdichte innerhalb des Betriebsbereichs ausgleichen. Unterbrochener Materialfluss, ein falsch dimensioniertes Dosiergerät oder Materialverluste nach dem Wiegen kann sie jedoch nicht korrigieren. Eine volumetrische Dosierung liefert ein Volumen statt einer direkt gemessenen Masse; ein Sortenwechsel kann bei gleicher Einstellung die dosierte Masse verändern und eine Neukalibrierung erforderlich machen. Befüllzeiten und Dosiergrenzen sollten bei minimaler und maximaler Produktionsrate überprüft werden.
Bei Lagerversuchen sollten neben dem kontinuierlichen Fluss auch normale Betriebsunterbrechungen berücksichtigt werden. Nach einer längeren Verweildauer im Silo kann sich das Material anders verhalten als bei einem ununterbrochenen Entleerungsversuch im Labor. Wird ein Sortenwechsel erwogen, ist die gleichmäßige Entleerung nach einer repräsentativen Stillstandszeit aussagekräftiger als ein einzelner kurzer Fließtest.
Verunreinigungen und Feuchtigkeit können wichtiger sein als die Sortenbezeichnung
Die Anforderungen an die Glasqualität unterscheiden sich je nach Produkt, Ofen und Rezeptur. Beim Sortenvergleich sollten daher die physikalische Eignung und die chemische Zulässigkeit getrennt bewertet werden. Eisen, Chlorid, Sulfat und weitere Bestandteile können abhängig von der Glaszusammensetzung und dem Verunreinigungsbudget des Werks relevant sein. Ihre Auswirkungen lassen sich nicht unabhängig von den Beiträgen aus Sand, Glasscherben, anderen Rohstoffen und der Ofenatmosphäre beurteilen.
Eisen kann beispielsweise Farbe und Lichtdurchlässigkeit beeinflussen; sein zulässiger Gehalt ist daher besonders wichtig, wenn die optischen Eigenschaften streng kontrolliert werden. Chlorid und Sulfat sollten anhand der Anforderungen des gesamten Gemenges und des Prozesses bewertet und nicht bei jedem nachweisbaren Gehalt pauschal als schädlich eingestuft werden. Die geeigneten Grenzwerte sind anwendungsspezifisch; aus den Bezeichnungen „dicht“ und „leicht“ lassen sie sich nicht ableiten.
Feuchtigkeit beeinflusst außerdem sowohl die gelieferte Masse als auch die Handhabung. Wird der Gehalt auf Trockenbasis angegeben, das Material im Werk jedoch im Anlieferungszustand verwogen, muss der effektive Natriumcarbonateintrag den enthaltenen Wasseranteil berücksichtigen. Auf den Analysenzertifikaten muss die Bezugsbasis klar angegeben sein. Gleiches gilt für Korngrößenergebnisse: Siebgrenzwerte, Messverfahren und Probenahmestelle müssen bekannt sein, bevor sich die Datenblätter zweier Lieferanten sinnvoll vergleichen lassen.
Die Konstanz zwischen den Lieferungen ist ebenso wichtig wie ein einzelnes spezifikationskonformes Ergebnis. Ein Material nahe einem Grenzwert kann für sich genommen akzeptabel sein, lässt aber wenig Spielraum für Schwankungen an anderer Stelle im Gemenge. Eine zweckmäßige Abnahmespezifikation legt Grenzwerte für die prozessrelevanten Eigenschaften fest und verlangt Ergebnisse für jede Charge, anstatt sich ausschließlich auf ein allgemeines Datenblatt zu stützen.
Sorten vergleichen, ohne den Ofenbetrieb zu beeinträchtigen
Ein Sortenwechsel sollte als kontrollierte Änderung eines Rohstoffs und nicht lediglich als Einkaufsalternative behandelt werden. Zunächst ist für das bisherige Material ein Ausgangswert zu ermitteln: Gehalt, Feuchtigkeit, Schüttdichte, Korngrößenverteilung, Dosierleistung, Verhalten bei der Staubabscheidung und Gleichmäßigkeit des Gemenges. Relevante Ofen- und Glasqualitätskennwerte sollten über einen repräsentativen Zeitraum erfasst werden. Dabei ist zu berücksichtigen, dass auch Betriebsbedingungen und Glasscherbenzusammensetzung diese Kennwerte beeinflussen können.
Vor einem Werksversuch ist das Kandidatenmaterial mit den Einschränkungen der Anlage abzugleichen. Zu prüfen sind Silovolumen, Austragseigenschaften, Förderkapazität, Absaugmöglichkeiten und Betriebsbereich der Wiege- oder Dosiereinrichtungen. Laboranalysen können offensichtliche chemische oder physikalische Unverträglichkeiten erkennen, aber nicht alle Handhabungsbedingungen einer Anlage im industriellen Maßstab nachbilden.
Bei einem kontrollierten Versuch ist der vorgesehene Na2O-Beitrag durch Anpassung der eingewogenen Menge an bestätigte Unterschiede bei Gehalt oder Feuchtigkeit anzupassen. Andere Gemengevariablen sollten so konstant wie praktikabel gehalten und unvermeidbare Änderungen dokumentiert werden. Zu überwachen sind Materialfluss, Wiederholgenauigkeit der Dosierung, Staubansammlung und die repräsentative Zusammensetzung des Gemenges vor und nach Übergabestellen. Glasqualitäts- und Ofenkennwerte sollten über einen Zeitraum bewertet werden, der ausreicht, damit das System reagiert; eine kurze Beobachtung unmittelbar nach dem Materialwechsel muss die Auswirkungen des neuen Gemenges nicht zuverlässig abbilden.
Das Versuchsergebnis sollte als Ergebnis des Gesamtsystems interpretiert werden. Eine Zunahme der Staubentwicklung kann auf das Kandidatenmaterial, eine Fördereinstellung oder eine Übergabestelle zurückzuführen sein; eine uneinheitliche Gemengechemie kann durch die Dosierkalibrierung oder Entmischung statt durch chemische Schwankungen des Sodas selbst verursacht werden. Tritt ein Problem auf, ist es hilfreicher, seinen Ort und Mechanismus zu ermitteln, als es sofort der Sortenbezeichnung zuzuschreiben.
Kosten auf Ebene des Gemengesystems vergleichen, nicht nur am Lieferort
Ein Angebotspreis pro Tonne berücksichtigt weder Unterschiede im Gehalt noch Transportvolumen, Handhabungsverluste oder Anlagenänderungen. Bei unterschiedlichen Gehalten ist der gelieferte Preis pro Tonne nutzbarem Na2O-Äquivalent, berechnet anhand der vereinbarten Zusammensetzung im Anlieferungszustand, ein sinnvoller Ausgangspunkt. Dieser Wert muss weiterhin zusammen mit den Kosten für Absaugung, Wartung, Lagerkapazität und erforderliche Änderungen an Förder- oder Dosiereinrichtungen bewertet werden.
Leichtes Soda kann eine sinnvolle Wahl sein, wenn die vorhandene Anlage für feines Material ausgelegt ist und seine Gesamtkosten bei Lieferung günstig sind. Dichtes Soda kann trotz eines höheren Einkaufspreises sinnvoll sein, wenn es messbare Staubverluste verringert oder Änderungen an einer Anlage für körnige Gemengebestandteile vermeidet. Keine dieser Schlussfolgerungen lässt sich allein aus der Schüttdichte ableiten. Die bessere Wahl ist das Material, das die Glaschemiespezifikation erfüllt und vom Wareneingang bis zur Ofenbeschickung ein stabiles, kontrollierbares Gemenge gewährleistet.
Senden Sie uns noch heute Ihre Anfrage