




Neuigkeiten & Einblicke
Informiert bleiben. In Verbindung bleiben.
Empfehlen
 Wofür wird Eisessig in der chemischen Herstellung verwendet?
- Auswahl des Dimethylformamid-Lösungsmittels: Reinheit und Feuchtigkeitsgrenzwerte
- Rohglycerin oder raffiniertes Glycerin: Welche Qualität eignet sich für Ihre Formulierung?
- Zitronensäure in Lebensmittelqualität kaufen: Spezifikationen, die Sie vor der Bestellung prüfen sollten
Schicken Sie uns eine Nachricht
Natriumhydrogencarbonat in der Rauchgasreinigung: wichtige Betriebsfaktoren
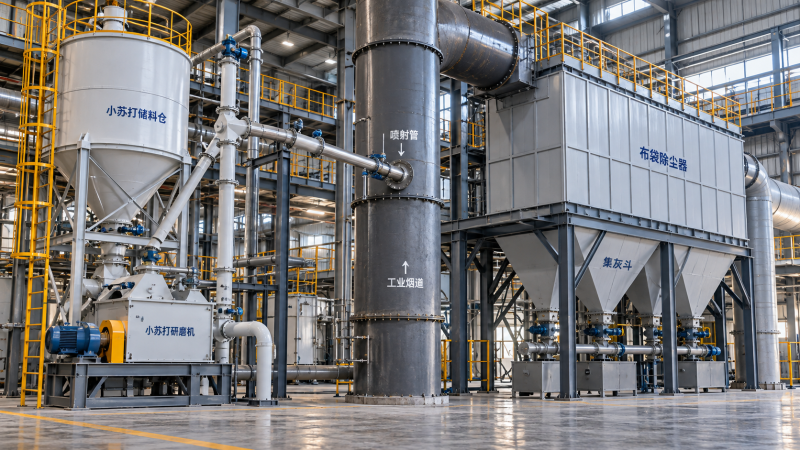
Natriumbicarbonat kann in einem Trockensorbens-Eindüsungssystem eine wirksame Kontrolle saurer Gase ermöglichen. Die Wahl des Reagenzes allein bestimmt jedoch nicht das Ergebnis. Derselbe Stoff kann unterschiedlich wirken, wenn sich Gastemperatur, Partikelgröße, Eindüsungsort oder Filterbetrieb ändern. Ein System, das bei einem stabilen Versuch die Emissionsvorgaben erfüllt, kann zudem Schwierigkeiten bekommen, wenn die Schadstoffkonzentrationen steigen oder sich der Gasstrom verändert.
Bei der praktischen Auslegung geht es nicht einfach darum, wie viel Reagenz eingedüst werden soll. Entscheidend ist, ausreichend reaktives Material in den richtigen Bereich des Kanals einzubringen, den Kontakt mit dem Gas aufrechtzuerhalten, die entstehenden Feststoffe abzuscheiden und diese Leistung über den gesamten Betriebsbereich der Anlage hinweg sicherzustellen. Diese Anforderungen bestimmen auch den Reagenzverbrauch, die Anlagenkapazität und die Kosten für die Abfallbehandlung.
Mit dem Gasstrom und dem Emissionsziel beginnen
Natriumbicarbonat wird zur Neutralisierung saurer Rauchgaskomponenten eingesetzt, insbesondere von Chlorwasserstoff (HCl), Schwefeldioxid (SO2) und Fluorwasserstoff (HF). Es eignet sich für Anwendungen wie Müllverbrennungsanlagen mit Energierückgewinnung, Industriekessel und andere Verbrennungsprozesse, bei denen saure Gase kontrolliert werden müssen. Die erforderliche Systemkonfiguration hängt davon ab, welche Schadstoffe vorhanden sind, in welchen Konzentrationen sie auftreten und welche Emissionsgrenzwerte für die Anlage gelten.
Ein repräsentatives Gasprofil ist aussagekräftiger als ein einzelner Durchschnittswert. Die Brennstoffzusammensetzung, Änderungen des Einsatzmaterials, Anfahrbedingungen und Prozessstörungen können die Säuregaslast verändern. Wird das Eindüsungssystem nur für durchschnittliche Bedingungen ausgelegt, kann ihm die Kapazität fehlen, um auf kurzfristige Spitzen zu reagieren. Umgekehrt kann die Auslegung aller Komponenten auf einen seltenen Maximalwert ohne Berücksichtigung seiner Dauer unnötige Investitions- und Betriebskosten verursachen.
Der Gasdurchsatz ist ebenso wichtig. Bei höherem Gasdurchsatz entspricht dieselbe Schadstoffkonzentration einer größeren Massenlast im Kanal. Die Auslegungsgrundlage sollte daher Schadstoffkonzentration, Durchsatz, Temperatur und Betriebsdauer für jede relevante Bedingung miteinander verknüpfen. Außerdem sollte sie festlegen, ob das System eigenständig oder zusammen mit vorhandenen Behandlungsanlagen betrieben werden muss.
Die Trockeneindüsung ist oft eine attraktive Lösung für Nachrüstungen, wenn ein vorhandener Kanal und ein geeigneter Staubabscheider zur Verfügung stehen und der Einbau eines Nasssystems schwierig wäre. Weniger einfach ist sie, wenn nicht genügend Platz für die Durchmischung und Feststoffabscheidung vorhanden ist, der bestehende Abscheider kaum freie Kapazität hat oder die Entsorgung natriumhaltiger Rückstände Einschränkungen unterliegt. In solchen Fällen lässt sich die Reagenzleistung nicht von den Einschränkungen der Gesamtanlage trennen.
Die Temperatur beeinflusst die Aktivierung und die Auswahl der Ausrüstung
Beim Erhitzen zersetzt sich Natriumbicarbonat zu Natriumcarbonat und setzt dabei Kohlendioxid und Wasser frei. Durch diese thermische Umwandlung entsteht eine reaktivere Sorbensstruktur, die saure Gase neutralisieren kann. Die Gastemperatur beeinflusst daher, wie leicht das eingedüste Material für die Reaktion verfügbar wird.
An einem kühleren Eindüsungspunkt kann die Aktivierung langsamer oder unvollständig ablaufen, sodass weniger wirksames Material verfügbar ist, bevor das Gas den Abscheider erreicht. An einem heißeren Punkt können die Aktivierungsbedingungen günstiger sein, doch andere Einschränkungen können die Auswahl bestimmen: Kanalwerkstoffe, Förderanlagen, Eindüsungseinrichtungen, nachgeschaltete Filtermedien und die Zugänglichkeit für Wartungsarbeiten. Der bevorzugte Standort ist derjenige, der im gesamten Betriebsbereich funktioniert, nicht nur bei der höchsten Temperatur.
Die Temperatur sollte zusammen mit der Verweilzeit bewertet werden. Selbst bei geeigneter Gastemperatur kann an einem Standort zu wenig Zeit für die Verteilung, Aktivierung und Reaktion bleiben, bevor das Gas einen Krümmer oder den Einlass des Abscheiders erreicht. Wird der Eindüsungspunkt dagegen weiter stromaufwärts verlegt, kann dies die Kontaktzeit verlängern, das System aber anderen Gasbedingungen aussetzen oder das Risiko von Feststoffablagerungen im Kanal erhöhen.
Auch die Feuchtigkeit ist zu berücksichtigen. Die Rauchgasfeuchtigkeit kann das Reaktionsverhalten beeinflussen, während Kondensation oder eindringendes Wasser Probleme bei der Handhabung und Ablagerungen verursachen können. Lagern Sie das Reagenz trocken und prüfen Sie die Anfahr- und Abschaltbedingungen, wenn die Kanaltemperaturen in Bereiche absinken können, in denen Kondensation wahrscheinlich ist.
Die Partikelgröße ist eine Systementscheidung, nicht nur eine Produktspezifikation
Feineres Natriumbicarbonat bietet im Allgemeinen eine größere Reaktionsoberfläche, was die Sorbensausnutzung verbessern kann. Gröbere Partikel werden während der verfügbaren Kontaktzeit möglicherweise nicht vollständig genutzt, insbesondere bei kurzer Verweilzeit im Kanal. Ein feineres Pulver kann jedoch eigene Herausforderungen bei Lagerung, Dosierung und Förderung mit sich bringen; zudem erfordert die Vermahlung zusätzliche Ausrüstung und Energie.
Viele Anlagen verwenden eine Mühle, um das Sorbens vor der Eindüsung aufzubereiten. Bei der Bewertung dieser Anordnung ist der gesamte Weg vom Schüttgutspeicher bis zu den Eindüslanzen zu berücksichtigen: die Partikelgrößenverteilung und das Fließverhalten des angelieferten Materials, die Mühlenkapazität, die Förderluft, die Stabilität der Dosierung und der Zugang zur Reinigung. Eine Mühle, die auf den nominalen Reagenzbedarf ausgelegt ist, sollte auch die für hohe Säuregaslasten erforderliche Eindüsungsrate bewältigen können.
Die Partikelgröße sollte als Verteilung und nicht nur als einzelner Durchschnittswert spezifiziert werden. Ein Material mit zu vielen groben Partikeln kann die Ausnutzung verringern, während ein übermäßiger Feinanteil die Staubeindämmung und Handhabung anspruchsvoller machen kann. Maßgeblich ist die Partikelgrößenverteilung, mit der die erforderliche Emissionsleistung in Verbindung mit der installierten Mühle, dem Kanal und dem Abscheider zuverlässig erreicht wird.
Fragen Sie bei der Beschaffung von Natriumbicarbonat nach den Eigenschaften, die für die vorgesehene Handhabungs- und Mahlkonfiguration relevant sind, darunter Zusammensetzung, Feuchtigkeit, Partikelgrößenverteilung und etwaige Grenzwerte für unlösliche Bestandteile. Shandong Junzheng Chemical Co., Ltd. führt Natriumbicarbonat als eines seiner chemischen Produkte auf. Ob eine bestimmte Lieferung geeignet ist, hängt weiterhin davon ab, wie ihre Spezifikationen mit dem geplanten System übereinstimmen.
Eindüsungsrate und Durchmischung bestimmen den tatsächlichen Reagenzverbrauch
Die theoretisch erforderliche Sorbensmenge ergibt sich aus der Säuregaslast und den Neutralisationsreaktionen. Im Betrieb wird üblicherweise ein Überschuss benötigt, da die Durchmischung nicht perfekt ist, Reaktionen Zeit benötigen und nicht jedes Partikel vollständig genutzt wird. Die geeignete Betriebsrate wird daher anhand der erforderlichen Emissionen am Austritt unter repräsentativen Bedingungen festgelegt und nicht allein aus einer chemischen Berechnung abgeleitet.
Mehr Reagenz löst ein Leistungsproblem nicht immer effizient. Gelangt das Pulver nur auf einer Kanalseite in den Gasstrom, kann ein Teil des Gases mit unzureichendem Kontakt vorbeiströmen, während überschüssiges Material an anderer Stelle weitertransportiert wird. Eine schlechte Verteilung, ungeeignete Ausrichtung der Lanzen, unzureichende Förderluft oder Ablagerungen im Bereich des Eindüsungspunkts können den Verbrauch erhöhen, ohne die erwartete Verbesserung zu erzielen.
Prüfen Sie die Kanalführung, bevor Sie den Eindüsungsort festlegen. Krümmer, Übergänge und nahe gelegene Ausrüstung beeinflussen das Geschwindigkeitsprofil des Gases und die Verteilung der Partikel. Die Eindüslanzen müssen außerdem für Inspektionen und Reinigungsarbeiten zugänglich bleiben. Eine auf der Zeichnung ausreichend wirkende Anordnung kann in der Praxis schlecht funktionieren, wenn sich der größte Teil des Sorbens in einem schmalen Strom konzentriert.
Die Regelungsstrategie ist wichtig, wenn die Emissionen schwanken. Eine feste Förderrate ist einfach, kann aber bei niedriger Last zu einer Überdosierung und bei Spitzen zu einer Unterdosierung führen. Ein an die Anlagenlast oder die gemessenen Säuregasbedingungen gekoppeltes System kann besser auf den Bedarf reagieren, sofern die Messgeräte zuverlässig sind und der Dosierer über einen ausreichenden Regelbereich verfügt. Verzögerungen der Messgeräte, Transportverzögerungen und das Ansprechverhalten des Dosierers sollten gemeinsam betrachtet werden. Andernfalls kann ein zu aggressiver Regelkreis auf veraltete Messwerte reagieren und eine instabile Dosierung verursachen.
Der Staubabscheider ist Teil des Behandlungsprozesses
Nach der Eindüsung transportiert das Gas nicht umgesetztes Sorbens und Reaktionsprodukte weiter. Diese Feststoffe müssen abgeschieden werden. Bei einem Gewebefilter bildet das auf den Filterschläuchen abgeschiedene Material eine Staubschicht, die zusätzlichen Kontakt zwischen Gas und Feststoffen ermöglichen kann. Die Filterleistung beeinflusst daher sowohl die Partikelemissionen als auch die Gesamtausnutzung des Reagenzes.
Die Zugabe von Trockensorbens erhöht die Feststoffbelastung des Abscheiders. Prüfen Sie vor der Festlegung der Eindüsungsrate, ob Filter, Abreinigungssystem, Trichter und Fördereinrichtungen die zusätzliche Materialmenge sowohl im Normalbetrieb als auch bei Spitzenlast bewältigen können. Überwachen Sie den Druckverlust und das Abreinigungsverhalten: Ein steigender Druckverlust kann auf eine zunehmende oder schwer abreinigbare Staubschicht hinweisen, während ein ungewöhnlicher Rückgang auf eine Undichtigkeit oder eine andere untersuchungsbedürftige Veränderung hindeuten kann.
Auch die Eigenschaften der vorhandenen Asche sind wichtig. Das Gemisch aus Prozessstaub, nicht umgesetztem Reagenz und Natriumsalzen kann sich anders verhalten als die Feststoffe, die der Abscheider zuvor behandelt hat. Austrag aus den Trichtern, Lagerkapazität und nachgeschalteter Transport sollten für den kombinierten Rückstand bewertet werden, nicht nur für den ursprünglichen Aschestrom.
Elektrofilter und andere Abscheider können ebenfalls in Trockeneindüsungssystemen eingesetzt werden, ihr Betriebsverhalten unterscheidet sich jedoch von dem eines Gewebefilters. Gehen Sie nicht davon aus, dass sich Ergebnisse eines Abscheidertyps direkt auf einen anderen übertragen lassen: Die verfügbare Reaktionszeit, die Feststoffabscheidung und die Einschränkungen der Ausrüstung beeinflussen die Leistung.
Die Handhabung der Rückstände vor der Inbetriebnahme planen
Die Neutralisierung verändert Menge und Zusammensetzung der abgeschiedenen Feststoffe. Die Rückstände können Natriumsalze, nicht umgesetztes Sorbens und Bestandteile enthalten, die bereits im Prozessstaub vorhanden sind. Der geeignete Entsorgungs- oder Verwertungsweg hängt von der tatsächlichen Zusammensetzung und den geltenden örtlichen Vorschriften ab, nicht nur von der ursprünglichen Spezifikation des Reagenzes.
Beziehen Sie die Probenahme, Lagerung sowie Entsorgungs- oder Verwertungsoptionen für Rückstände in den Projektumfang ein. Verfügt die Anlage über einen etablierten Weg zur Wiederverwendung von Asche, ist zu prüfen, ob die zusätzlich eingebrachten Natrium- und löslichen Salze mit diesem Verwertungsweg vereinbar sind. Ein Behandlungssystem, das die Schornsteingrenzwerte einhält, kann dennoch betriebliche Probleme verursachen, wenn die entstehenden Feststoffe nicht zuverlässig transportiert oder gehandhabt werden können.
Auch die Handhabung von Trockenpulver erfordert Maßnahmen zur Staubeindämmung und zum Schutz der Beschäftigten vor Exposition. Geschlossene Übergabestellen, geeignete Staubabscheidung, sicherer Wartungszugang und Verfahren zur Beseitigung von Verstopfungen sollten ebenso berücksichtigt werden wie die Prozessauslegung. Die Lagerung sollte das Material vor Feuchtigkeit schützen und eine gleichmäßige Zuführung zum System ermöglichen.
Die Inbetriebnahme unter wechselnden Bedingungen und nicht nur bei einem günstigen Versuch planen
Ein aussagekräftiges Inbetriebnahmeprogramm ermittelt, wie Reagenzverbrauch und Emissionen am Austritt auf Änderungen der Gaslast, Temperatur und Eindüsungsrate reagieren. Es zeigt außerdem, ob die Leistung durch die Chemie, die Verteilung, die Mess- und Regeltechnik oder den Abscheider begrenzt wird. Bevor die Zuführung angepasst wird, ist zu prüfen, ob der Dosierer die vorgesehene Menge liefert, die Mühle das erforderliche Material erzeugt und die Eindüsungspunkte frei sind.
Erfassen Sie bei kontrollierten Versuchen, soweit verfügbar, Messwerte saurer Gase am Ein- und Austritt, Gasdurchsatz und -temperatur, Reagenzrate, Druckverlust des Abscheiders sowie relevante Betriebsbedingungen der Anlage. Vergleichen Sie Zeiträume mit ähnlichen Prozessbedingungen, bevor Sie eine Änderung der Emissionen auf die Reagenzrate zurückführen. Eine Änderung des Brennstoffs oder Einsatzmaterials kann andernfalls fälschlich als Verbesserung oder Verschlechterung der Eindüsungsleistung interpretiert werden.
Nutzen Sie die Ergebnisse, um Betriebseinstellungen für normale Lasten und einen Reaktionsplan für höhere Säuregaslasten festzulegen. Der Plan sollte beschreiben, wie Bediener eine unzureichende Behandlung erkennen, welche Prüfungen vor einer Erhöhung der Dosierung durchzuführen sind und wann Mühle, Lanzen oder Abscheider inspiziert werden müssen. Auch die Verfügbarkeit der Messgeräte ist zu berücksichtigen: Bei Ausfall eines Messsignals ist eine definierte Regelreaktion erforderlich. Es darf nicht davon ausgegangen werden, dass der letzte Messwert weiterhin gültig ist.
Bei einer Neuanlage oder Nachrüstung besteht der nächste Schritt darin, das Gaslastprofil, die verfügbaren Informationen zu Kanal und Abscheider, die Anforderungen an die Reagenzhandhabung und den Rückstandsweg in einer gemeinsamen Auslegungsgrundlage zusammenzuführen. So erhalten Anlagenlieferanten einheitliche Bedingungen als Grundlage, und Angebote lassen sich hinsichtlich dauerhafter Emissionskontrolle, Gesamtverbrauch an Reagenz und praktischer Betriebsfähigkeit leichter vergleichen.
Senden Sie uns noch heute Ihre Anfrage