




Notizie e approfondimenti
Rimani informato. Rimani in contatto.
Consiglia
Inviaci un messaggio
In che modo la granulometria del carbonato di calcio influisce sulle prestazioni dei riempitivi per plastica
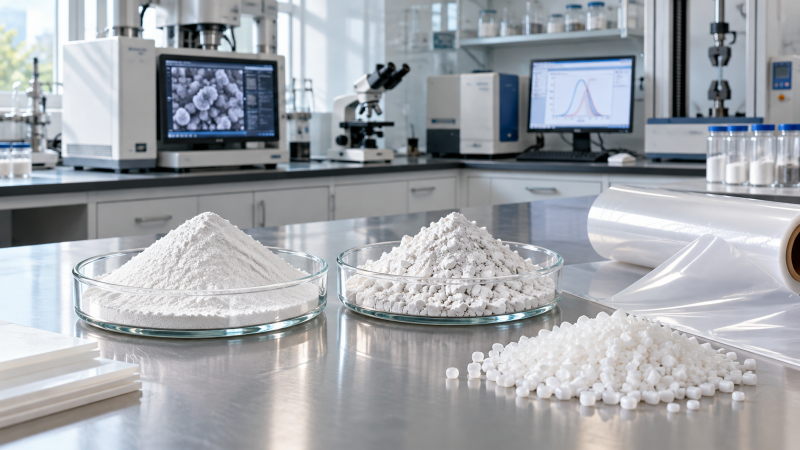
La dimensione delle particelle del carbonato di calcio è una variabile fondamentale per le prestazioni del carico plastico e influenza la dispersione, la finitura superficiale, le proprietà meccaniche e il comportamento durante la lavorazione.
Per chi valuta gli aspetti tecnici, scegliere il grado giusto richiede più che confrontare le dimensioni medie delle particelle: anche la distribuzione granulometrica, il trattamento superficiale e la compatibilità con la resina influiscono sul risultato finale.
Questo articolo esamina come interagiscono questi fattori, aiutandovi a valutare i compromessi tra prestazioni, lavorabilità e costi quando specificate il carbonato di calcio per applicazioni plastiche.
Qual è il compromesso più importante nella scelta della dimensione delle particelle?
Il carbonato di calcio più fine può migliorare l’aspetto superficiale e ridurre le dimensioni dei potenziali difetti, ma la maggiore area superficiale rende più impegnative la bagnabilità e la dispersione.
I gradi più grossolani possono offrire costi del materiale inferiori e una manipolazione più semplice, ma le particelle grandi possono compromettere le prestazioni dei film sottili, la levigatezza superficiale e la tenacità in alcune formulazioni.
Nessuno dei due risultati è garantito. La chimica della resina, il tenore di carico, la qualità del rivestimento, le condizioni di compoundazione e la geometria del prodotto finale determinano l’efficacia di una data dimensione delle particelle.
L’obiettivo pratico, quindi, non è scegliere la polvere più fine disponibile, ma selezionare il grado più grossolano ed economico che soddisfi costantemente i requisiti prestazionali.
Partite dalla proprietà limitante dell’applicazione, come i difetti del film, la resistenza all’urto o la brillantezza, quindi convalidate i gradi candidati al tenore di carico e nelle condizioni di lavorazione previsti.
Come si leggono le specifiche della dimensione delle particelle?
Una specifica della dimensione delle particelle descrive una distribuzione, non una singola dimensione. La mediana, spesso indicata come D50, segnala il punto al di sotto del quale ricade metà della popolazione misurata.
D90 e D98 descrivono la parte superiore della distribuzione: rispettivamente, il 90% e il 98% della popolazione misurata ricade al di sotto della dimensione indicata.
Nei rapporti di diffrazione laser, questi percentili sono comunemente basati sul volume. Verificate la base di riferimento, perché le distribuzioni basate sul volume e sul numero possono dare risultati sostanzialmente diversi.
Per le applicazioni sensibili alle particelle grandi, la coda superiore può essere più informativa del D50. Una piccola frazione grossolana può causare difetti anche in presenza di una mediana favorevole.
Due gradi con valori di D50 simili possono quindi comportarsi diversamente se uno presenta una distribuzione più ampia, un maggior numero di particelle sovradimensionate o una maggiore tendenza a formare agglomerati.
Anche il metodo di misurazione è importante. Le impostazioni della diffrazione laser, le ipotesi sull’indice di rifrazione, la preparazione del campione e le procedure di dispersione possono influire sulla distribuzione riportata e limitare i confronti diretti.
Richiedete la distribuzione completa, il metodo di prova e il protocollo di dispersione. Confrontate i dati dei fornitori solo dopo aver verificato che le misurazioni siano state eseguite in condizioni e secondo convenzioni di reporting sufficientemente simili.
Non presumete che la distribuzione misurata della polvere corrisponda al suo stato nel compound finito. L’agglomerazione, la bagnabilità incompleta e le forze di taglio durante la lavorazione possono modificare la dimensione effettiva delle particelle.
In che modo la dimensione delle particelle influisce sulla dispersione e sulla lavorazione?
In genere, al diminuire della dimensione delle particelle aumenta l’area superficiale specifica. Una superficie maggiore deve essere bagnata dal polimero e, se previsto, ricoperta dal trattamento superficiale.
Se la formulazione o il processo di compoundazione non riescono a bagnare e separare adeguatamente le particelle fini, possono rimanere agglomerati che nel prodotto si comportano come difetti molto più grandi.
Le polveri fini possono anche essere più difficili da alimentare in modo costante a causa della formazione di polvere, della scarsa scorrevolezza o della formazione di ponti. La manipolazione effettiva dipende dal trattamento, dall’umidità e dalla progettazione delle apparecchiature.
Le particelle più grossolane hanno generalmente una minore area superficiale per unità di massa, ma ciò non garantisce automaticamente una lavorazione più semplice o una dispersione migliore in ogni sistema resinoso.
A formulazione e tenore di carico costanti, le particelle più piccole possono aumentare la viscosità del fuso quando dominano la risposta l’area superficiale maggiore e le interazioni tra particelle.
Una viscosità più elevata può aumentare la coppia, la pressione o il fabbisogno energetico, mentre una dispersione scarsa può rendere instabile la lavorazione. Verificate questi effetti sulle effettive apparecchiature di produzione.
I gradi trattati superficialmente possono migliorare la bagnabilità e ridurre le interazioni tra particelle, sebbene l’effetto dipenda dalla chimica del rivestimento, dalla copertura, dalla compatibilità con la resina e dal resto della formulazione.
Durante le prove, registrate la stabilità dell’alimentatore, la pressione del fuso, la coppia, la temperatura e la portata. Confrontate i risultati allo stesso tenore di carico e a velocità della vite e portata comparabili.
Quali effetti si osservano su rigidità, resistenza e resistenza all’urto?
Il carbonato di calcio generalmente aumenta la rigidità all’aumentare del tenore di carico, ma l’entità dell’aumento dipende dalla frazione volumetrica del carico, dalle caratteristiche delle particelle, dalle proprietà della resina e dall’adesione interfacciale.
La sola dimensione delle particelle non è un indicatore affidabile della resistenza a trazione. Agglomerati, interfacce deboli o danni di lavorazione possono annullare eventuali benefici di un grado più fine.
Le particelle grandi e gli agglomerati possono agire da concentratori di tensione, favorendo la formazione di cricche sotto carico. Ciò è particolarmente importante nelle sezioni sottili e nei prodotti sensibili agli urti.
Le particelle fini ben disperse possono ridurre le dimensioni di questi difetti e migliorare la tenacità rispetto a una formulazione più grossolana, ma i risultati dipendono dalla resina.
In alcuni sistemi, particelle trattate in modo adeguato possono favorire meccanismi di deformazione locale che assorbono energia. In altri, l’aggiunta di carico riduce la resistenza all’urto nonostante la minore dimensione delle particelle.
Valutate insieme le proprietà a trazione, flessione e urto. Una formulazione che soddisfa un obiettivo di rigidità può comunque risultare inadeguata a causa della fragilità, della perdita di allungamento o delle scarse prestazioni sulle linee di saldatura.
Testate il pezzo finito oltre ai provini standard. La posizione del punto d’iniezione, l’orientamento, il raffreddamento e lo spessore della parete possono modificare l’impatto dei difetti legati al carico sulle prestazioni in esercizio.
In che modo la dimensione e la distribuzione delle particelle influiscono sull’aspetto?
Il carbonato di calcio più fine e ben disperso favorisce spesso una superficie più liscia e una migliore conservazione della brillantezza rispetto al materiale più grossolano, soprattutto quando lo strato polimerico è sottile.
Tuttavia, i difetti visibili possono derivare da agglomerati, contaminazione, umidità o instabilità del processo, anziché dalla sola dimensione delle particelle primarie. Esaminate il compound prima di cambiare grado.
Nei film, le particelle sovradimensionate e gli agglomerati possono contribuire alla formazione di gel, fori passanti o rotture. La dimensione massima accettabile delle particelle dipende dallo spessore del film e dalle condizioni di lavorazione.
Per i film sottili, esaminate la coda grossolana ed eseguite conteggi dei difetti su campioni rappresentativi della produzione. La sola dimensione mediana non permette di stabilire se un grado sia idoneo.
Per i pezzi stampati, confrontate la brillantezza, la rugosità superficiale e l’uniformità visiva al tenore di carico specificato. La texture e il colore possono rendere alcuni difetti più o meno evidenti.
Anche opacità e bianchezza dipendono dalle caratteristiche delle particelle, dalla concentrazione del carico e dalla formulazione. Non considerate la dimensione delle particelle di carbonato di calcio un sostituto diretto delle specifiche dei pigmenti.
Perché sono importanti il trattamento superficiale e la compatibilità con la resina?
Il trattamento superficiale modifica il modo in cui il carbonato di calcio interagisce con il polimero circostante. Nelle applicazioni plastiche si utilizzano comunemente trattamenti con acidi grassi, compresi i rivestimenti a base di stearato.
Un rivestimento adeguato può migliorare la manipolazione della polvere, la bagnabilità e la dispersione, ma i livelli e la chimica del trattamento devono essere valutati in base alla resina e al processo previsto.
Un trattamento efficace insufficiente può lasciare le superfici delle particelle scarsamente bagnabili. Un trattamento eccessivo o non adatto può influire sulla lubrificazione, sull’adesione, sulla stampa nelle fasi successive o su altre proprietà sensibili alla formulazione.
Poiché le particelle fini presentano una maggiore area superficiale, possono richiedere un livello di trattamento diverso rispetto ai gradi più grossolani. Percentuali di rivestimento uguali non garantiscono necessariamente una copertura uguale.
Le formulazioni a base di polietilene, polipropilene e PVC hanno requisiti diversi in termini di lavorazione e compatibilità. Non si deve presumere che un grado efficace in un sistema sia adatto anche a un altro.
Esaminate con il fornitore il tipo di rivestimento, il livello di trattamento, l’umidità e le eventuali informazioni disponibili sulla compatibilità. Verificate sperimentalmente gli effetti critici nella formulazione completa.
Quali caratteristiche del grado sono importanti per le applicazioni comuni?
Per i film in poliolefine, date priorità alla dispersione, al controllo delle particelle grossolane e all’integrità del film. Valutate l’aspetto e la stabilità del processo allo spessore, al rapporto di stiro e al tenore di carico previsti.
Per lo stampaggio a iniezione del polipropilene, bilanciate la rigidità con la resistenza all’urto e la qualità superficiale. Includete prove sulle linee di saldatura e sui pezzi stampati quando queste proprietà influiscono sull’accettazione del prodotto.
Per profili o tubi in PVC, considerate insieme rigidità, stabilità dimensionale, requisiti di resistenza all’urto e comportamento durante la lavorazione. La formulazione e le norme di prodotto applicabili determinano la scelta accettabile del carico.
Per il masterbatch di carica, esaminate l’alimentazione, la dispersione e la viscosità al tenore di concentrato, quindi testate il compound diluito. Un buon aspetto del masterbatch, da solo, non dimostra le prestazioni nell’applicazione finale.
Per i prodotti stampati o estrusi più spessi, un grado più grossolano può essere economicamente interessante quando i requisiti di finitura superficiale e resistenza all’urto lo consentono. Verificatelo con prove rappresentative.
Queste sono priorità iniziali, non limiti dimensionali universali. La scelta del grado deve rispecchiare la resina, le apparecchiature, la finestra operativa e le specifiche del prodotto effettivi.
Come confrontare i gradi con una prova significativa?
Per prima cosa, definite i criteri decisionali: proprietà meccaniche richieste, limiti estetici, tassi di difettosità, finestra di lavorazione e costo totale accettabile della formulazione. Classificateli in base alla loro importanza.
Selezionate quindi gradi candidati con differenze pertinenti nella distribuzione o nel trattamento. Richiedete schede tecniche, certificati di analisi e dettagli sul metodo di misurazione di ciascun prodotto.
Mantenete, per quanto possibile, costanti la resina, gli additivi, il tenore di carico e le impostazioni delle apparecchiature. Quando l’obiettivo è isolare l’effetto di una variabile, modificatene una alla volta.
Se i gradi richiedono impostazioni diverse per un funzionamento stabile, registrate tali regolazioni e confrontate sia i risultati in condizioni controllate sia le prestazioni al punto operativo pratico di ciascun grado.
Misurate la dispersione con un metodo adeguato, come la microscopia o l’esame di campioni filtrati. Documentate la preparazione del campione e l’area di ispezione per garantire confronti significativi.
Producete materiale sufficiente per valutare la stabilità del funzionamento e la variabilità rappresentativa. Ripetete le prove o testate più lotti quando le conseguenze di un guasto giustificano un livello di affidabilità maggiore.
Per confrontare le proprietà meccaniche, utilizzate norme di prova pertinenti e provini condizionati. Includete verifiche specifiche per l’applicazione, come fori nei film, brillantezza superficiale o resistenza all’urto del pezzo finito.
Infine, confrontate i risultati con i limiti predefiniti. Scartate un grado meno costoso se non soddisfa costantemente i requisiti critici, anche quando le prestazioni medie sembrano accettabili.
Come dovrebbero valutare i costi i tecnici responsabili della valutazione?
Confrontate il costo per pezzo finito accettabile o per unità di prodotto, non solo il prezzo del carico al chilogrammo. Densità, tenore di carico e modifiche alla formulazione possono alterare il calcolo.
Includete il consumo energetico di compoundazione, la produttività, gli scarti, i controlli e i possibili tempi di fermo. Una polvere meno costosa può risultare più onerosa se causa difetti o instabilità produttiva.
Al contrario, un grado più fine o sottoposto a un trattamento più intenso deve giustificare il sovrapprezzo con vantaggi misurabili, come una riduzione degli scarti o prestazioni irraggiungibili con un grado più grossolano.
Nel confrontare le formulazioni, distinguete la percentuale in peso dalla percentuale in volume. Poiché il carbonato di calcio e i polimeri hanno densità diverse, uguali tenori di carico in peso non implicano uguali volumi di carico.
Quali informazioni chiedere a un fornitore?
Richiedete i dati della distribuzione granulometrica, compresi D50 e un percentile superiore adeguato, insieme al metodo di misurazione, alla base di riferimento e alla procedura di preparazione del campione.
Richiedete informazioni sul trattamento superficiale, sull’umidità, sulla bianchezza o sulla purezza, se pertinenti, e chiarite quali proprietà siano specifiche garantite e quali valori tipici.
Discutete la costanza tra lotti, l’imballaggio, lo stoccaggio e la disponibilità di campioni. Per le applicazioni più impegnative, concordate i criteri di accettazione e la procedura per esaminare il materiale fuori specifica.
Shandong Junzheng Chemical Co., Ltd. include il carbonato di calcio tra i suoi prodotti chimici. Contattate il suo team per discutere dei gradi disponibili, della documentazione e dei campioni da valutare.
Conclusione
La dimensione delle particelle influisce sulle prestazioni del carbonato di calcio come carico attraverso la dispersione, l’area superficiale e la sensibilità ai difetti; nella pratica, però, il risultato dipende dalla distribuzione, dal trattamento e dalla formulazione.
Scegliete i gradi in base ai requisiti limitanti del prodotto, verificateli in condizioni di lavorazione rappresentative e confrontate il costo totale utilizzando dati tecnici e commerciali coerenti.
Inviaci oggi la tua richiesta