





Berita & Wawasan
Tetap Terinformasi. Tetap Terhubung.
Kirim Pesan kepada Kami
Bagaimana Ukuran Partikel Kalsium Karbonat Memengaruhi Kinerja Filler Plastik
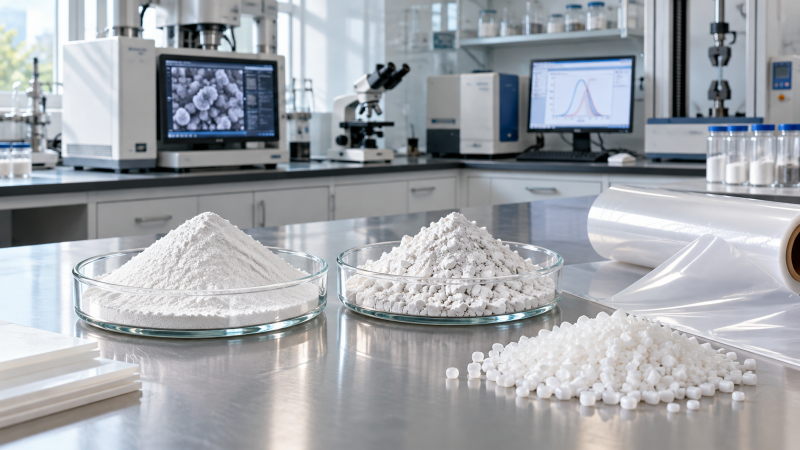
Ukuran partikel Kalsium Karbonat merupakan variabel penting dalam kinerja bahan pengisi plastik, yang memengaruhi dispersi, hasil akhir permukaan, sifat mekanis, dan perilaku pemrosesan.
Bagi evaluator teknis, memilih grade yang tepat tidak cukup hanya dengan membandingkan ukuran partikel rata-rata: distribusi ukuran partikel, perlakuan permukaan, dan kompatibilitas resin juga memengaruhi hasil akhir.
Artikel ini membahas bagaimana faktor-faktor tersebut saling berinteraksi, sehingga membantu Anda menilai kompromi antara kinerja, kemudahan pemrosesan, dan biaya saat menentukan spesifikasi Kalsium Karbonat untuk aplikasi plastik.
Apa Kompromi Terpenting dalam Ukuran Partikel?
Kalsium Karbonat yang lebih halus dapat memperbaiki tampilan permukaan dan mengurangi ukuran potensi cacat, tetapi luas permukaannya yang lebih besar membuat pembasahan dan dispersi menjadi lebih menantang.
Grade yang lebih kasar mungkin menawarkan biaya bahan yang lebih rendah dan penanganan yang lebih mudah, tetapi partikel besar dapat menurunkan kinerja film tipis, kehalusan permukaan, dan ketangguhan pada beberapa formulasi.
Tidak satu pun hasil tersebut terjamin. Kimia resin, kadar bahan pengisi, kualitas pelapisan, kondisi pencampuran, dan geometri produk akhir menentukan apakah ukuran partikel tertentu efektif.
Karena itu, tujuan praktisnya bukan memilih bubuk paling halus yang tersedia, melainkan memilih grade paling kasar dan ekonomis yang secara konsisten memenuhi persyaratan kinerja.
Mulailah dengan sifat pembatas aplikasi, seperti cacat film, ketahanan benturan, atau kilap, lalu validasi grade kandidat pada kadar dan kondisi pemrosesan yang direncanakan.
Bagaimana Membaca Spesifikasi Ukuran Partikel?
Spesifikasi ukuran partikel menggambarkan distribusi, bukan satu dimensi tunggal. Median, yang sering dilaporkan sebagai D50, menunjukkan ukuran di bawahnya terdapat separuh populasi yang diukur.
D90 dan D98 menggambarkan bagian atas distribusi: masing-masing, 90% dan 98% populasi yang diukur berada di bawah ukuran yang dinyatakan.
Persentil ini umumnya berbasis volume dalam laporan difraksi laser. Pastikan dasar pelaporannya, karena distribusi berbasis volume dan berbasis jumlah dapat menghasilkan hasil yang sangat berbeda.
Untuk aplikasi yang sensitif terhadap partikel besar, bagian atas distribusi mungkin lebih informatif daripada D50. Fraksi kasar yang kecil dapat menyebabkan cacat meskipun nilai mediannya tampak baik.
Karena itu, dua grade dengan nilai D50 serupa dapat berperilaku berbeda jika salah satunya memiliki distribusi lebih lebar, lebih banyak partikel berukuran berlebih, atau kecenderungan lebih tinggi untuk membentuk aglomerat.
Metode pengukuran juga penting. Pengaturan difraksi laser, asumsi indeks bias, persiapan sampel, dan prosedur dispersi dapat memengaruhi distribusi yang dilaporkan serta membatasi perbandingan langsung.
Mintalah data distribusi lengkap, metode pengujian, dan protokol dispersi. Bandingkan data pemasok hanya setelah memastikan bahwa pengukuran menggunakan kondisi dan konvensi pelaporan yang cukup serupa.
Jangan berasumsi bahwa distribusi terukur suatu bubuk mencerminkan kondisinya dalam kompon jadi. Aglomerasi, pembasahan yang tidak sempurna, dan gaya geser selama pemrosesan dapat mengubah ukuran partikel efektif.
Bagaimana Ukuran Partikel Memengaruhi Dispersi dan Pemrosesan?
Saat ukuran partikel mengecil, luas permukaan spesifik umumnya meningkat. Permukaan yang lebih luas harus dibasahi oleh polimer dan, jika digunakan, dilapisi perlakuan permukaan.
Jika formulasi atau proses pencampuran tidak dapat membasahi dan memisahkan partikel halus secara memadai, aglomerat mungkin tertinggal dan bertindak seperti cacat yang jauh lebih besar pada produk.
Bubuk halus juga dapat lebih sulit diumpankan secara konsisten karena menghasilkan debu, alirannya buruk, atau mengalami penyumbatan. Kemudahan penanganan aktual bergantung pada perlakuan, kadar air, dan desain peralatan.
Partikel yang lebih kasar umumnya memiliki luas permukaan lebih kecil per satuan massa, tetapi hal itu tidak otomatis menjamin pemrosesan lebih mudah atau dispersi lebih baik pada setiap sistem resin.
Pada formulasi dan kadar yang tetap, partikel lebih kecil dapat meningkatkan viskositas lelehan ketika luas permukaannya yang lebih tinggi dan interaksi antarpartikel mendominasi respons.
Viskositas lebih tinggi dapat meningkatkan torsi, tekanan, atau kebutuhan energi, sementara dispersi yang buruk dapat membuat pemrosesan tidak stabil. Periksa efek ini pada peralatan produksi yang sebenarnya.
Grade yang diberi perlakuan permukaan dapat memperbaiki pembasahan dan mengurangi interaksi antarpartikel, meskipun efeknya bergantung pada kimia pelapisan, cakupan, kompatibilitas resin, dan komponen formulasi lainnya.
Selama uji coba, catat kestabilan pengumpan, tekanan lelehan, torsi, suhu, dan laju keluaran. Bandingkan hasil pada kadar bahan pengisi yang sama serta kecepatan ulir dan laju keluaran yang sebanding.
Apa Dampaknya terhadap Kekakuan, Kekuatan, dan Ketahanan Benturan?
Kalsium Karbonat biasanya meningkatkan kekakuan seiring bertambahnya kadar, tetapi besarnya efek bergantung pada fraksi volume bahan pengisi, karakteristik partikel, sifat resin, dan adhesi antarmuka.
Ukuran partikel saja bukan prediktor kekuatan tarik yang andal. Aglomerat, antarmuka yang lemah, atau kerusakan akibat pemrosesan dapat mengimbangi manfaat grade yang lebih halus.
Partikel besar dan aglomerat dapat menjadi pemusat tegangan yang mendorong terbentuknya retak saat dibebani. Hal ini sangat penting pada bagian tipis dan produk yang sensitif terhadap benturan.
Partikel halus yang terdispersi dengan baik dapat mengurangi ukuran cacat tersebut dan mungkin meningkatkan ketangguhan dibandingkan formulasi yang lebih kasar, tetapi hasilnya spesifik terhadap resin.
Dalam beberapa sistem, partikel yang diberi perlakuan secara tepat dapat mendorong mekanisme deformasi lokal yang menyerap energi. Pada sistem lain, penambahan bahan pengisi mengurangi ketahanan benturan meskipun ukuran partikelnya lebih halus.
Evaluasi sifat tarik, lentur, dan benturan secara bersamaan. Formulasi yang memenuhi target kekakuan tetap dapat gagal karena rapuh, kehilangan elongasi, atau kinerja garis sambungan yang buruk.
Uji komponen jadi selain spesimen standar. Lokasi gerbang injeksi, orientasi, pendinginan, dan ketebalan dinding dapat mengubah pengaruh cacat terkait bahan pengisi terhadap kinerja saat digunakan.
Bagaimana Ukuran dan Distribusi Partikel Memengaruhi Tampilan?
Kalsium Karbonat yang lebih halus dan terdispersi dengan baik sering menghasilkan permukaan lebih halus dan mempertahankan kilap lebih baik daripada material yang lebih kasar, khususnya saat lapisan polimer tipis.
Namun, cacat yang terlihat dapat berasal dari aglomerat, kontaminasi, kelembapan, atau ketidakstabilan pemrosesan, bukan hanya ukuran partikel primer. Periksa kompon sebelum mengganti grade.
Pada film, partikel berukuran berlebih dan aglomerat dapat menyebabkan gel, lubang kecil, atau sobekan. Ukuran partikel maksimum yang dapat diterima bergantung pada ketebalan film dan kondisi pemrosesan.
Untuk film tipis, periksa bagian kasar distribusi dan hitung cacat pada sampel yang mewakili produksi. Ukuran median saja tidak dapat memastikan kesesuaian suatu grade.
Untuk komponen cetakan, bandingkan kilap, kekasaran permukaan, dan keseragaman visual pada kadar yang ditentukan. Tekstur dan warna dapat membuat beberapa cacat tampak lebih jelas atau kurang jelas.
Opasitas dan keputihan juga bergantung pada karakteristik partikel, konsentrasi bahan pengisi, dan formulasi. Jangan menganggap ukuran partikel Kalsium Karbonat sebagai pengganti langsung spesifikasi pigmen.
Mengapa Perlakuan Permukaan dan Kompatibilitas Resin Penting?
Perlakuan permukaan mengubah cara Kalsium Karbonat berinteraksi dengan polimer di sekitarnya. Perlakuan asam lemak, termasuk pelapisan berbasis stearat, umum digunakan dalam aplikasi plastik.
Pelapisan yang sesuai dapat memperbaiki penanganan bubuk, pembasahan, dan dispersi, tetapi kadar serta kimia perlakuan harus dinilai berdasarkan resin dan proses yang direncanakan.
Perlakuan efektif yang terlalu sedikit dapat menyebabkan permukaan partikel sulit dibasahi. Perlakuan berlebih atau yang tidak sesuai dapat memengaruhi pelumasan, adhesi, pencetakan pada proses lanjutan, atau sifat lain yang sensitif terhadap formulasi.
Karena partikel halus memiliki luas permukaan lebih besar, partikel tersebut mungkin memerlukan kadar perlakuan berbeda dari grade yang lebih kasar. Persentase pelapisan yang sama belum tentu memberikan cakupan yang sama.
Formulasi polietilena, polipropilena, dan PVC memiliki persyaratan pemrosesan dan kompatibilitas yang berbeda. Grade yang bekerja baik dalam satu sistem tidak boleh dianggap otomatis sesuai untuk sistem lain.
Tinjau jenis pelapisan, kadar perlakuan, kadar air, dan informasi kompatibilitas yang tersedia bersama pemasok. Konfirmasikan efek penting secara eksperimental dalam formulasi lengkap.
Karakteristik Grade Apa yang Penting untuk Aplikasi Umum?
Untuk film poliolefin, prioritaskan dispersi, pengendalian partikel kasar, dan integritas film. Nilai tampilan dan kestabilan proses pada ketebalan, rasio penarikan, dan kadar bahan pengisi yang direncanakan.
Untuk pencetakan injeksi polipropilena, seimbangkan kekakuan dengan ketahanan benturan dan kualitas permukaan. Sertakan pengujian garis sambungan dan komponen cetakan jika sifat tersebut memengaruhi penerimaan produk.
Untuk profil atau pipa PVC, pertimbangkan kekakuan, kestabilan dimensi, persyaratan benturan, dan perilaku pemrosesan secara bersamaan. Formulasi dan standar produk yang berlaku menentukan pilihan bahan pengisi yang dapat diterima.
Untuk masterbatch bahan pengisi, periksa pengumpanan, dispersi, dan viskositas pada kadar konsentrat, lalu uji kompon yang telah diencerkan. Tampilan masterbatch yang baik saja tidak membuktikan kinerja pada penggunaan akhir.
Untuk produk cetakan atau ekstrusi yang lebih tebal, grade yang lebih kasar mungkin menarik dari segi biaya jika persyaratan hasil akhir permukaan dan benturan memungkinkan. Pastikan melalui uji coba yang representatif.
Ini adalah prioritas awal, bukan batas ukuran yang berlaku universal. Pemilihan grade harus mencerminkan resin, peralatan, rentang operasi, dan spesifikasi produk yang sebenarnya.
Bagaimana Membandingkan Grade melalui Uji Coba yang Bermakna?
Pertama, tetapkan kriteria keputusan: sifat mekanis yang disyaratkan, batas tampilan, tingkat cacat, rentang pemrosesan, dan total biaya formulasi yang dapat diterima. Urutkan berdasarkan tingkat kepentingannya.
Selanjutnya, pilih grade kandidat dengan perbedaan distribusi atau perlakuan yang relevan. Dapatkan lembar data teknis, sertifikat analisis, dan detail setiap metode pengukuran.
Jaga agar resin, aditif, kadar bahan pengisi, dan pengaturan peralatan tetap sekonsisten mungkin. Ubah satu variabel pada satu waktu jika tujuannya adalah mengisolasi pengaruhnya.
Jika suatu grade memerlukan pengaturan berbeda agar beroperasi stabil, catat penyesuaian tersebut dan bandingkan hasil pada kondisi terkendali serta kinerja pada titik operasi praktis masing-masing grade.
Ukur dispersi menggunakan metode yang sesuai, seperti mikroskopi atau pemeriksaan sampel tersaring. Dokumentasikan persiapan sampel dan area inspeksi agar perbandingan tetap bermakna.
Produksi material dalam jumlah cukup untuk menilai kestabilan operasi dan variasi yang representatif. Ulangi uji coba atau uji beberapa batch jika konsekuensi kegagalan mengharuskan tingkat keyakinan lebih tinggi.
Gunakan standar pengujian yang relevan dan spesimen yang telah dikondisikan untuk perbandingan mekanis. Sertakan pemeriksaan khusus aplikasi seperti lubang kecil pada film, kilap permukaan, atau ketahanan benturan komponen jadi.
Terakhir, tinjau hasil terhadap batas yang telah ditetapkan sebelumnya. Tolak grade berbiaya lebih rendah jika tidak dapat memenuhi persyaratan kritis secara konsisten, meskipun kinerja rata-ratanya tampak dapat diterima.
Bagaimana Evaluator Teknis Sebaiknya Menilai Biaya?
Bandingkan biaya per komponen jadi yang memenuhi syarat atau per unit keluaran, bukan hanya harga bahan pengisi per kilogram. Kepadatan, kadar, dan perubahan formulasi dapat mengubah perhitungan.
Perhitungkan energi pencampuran, laju keluaran, produk afkir, inspeksi, dan potensi waktu henti. Bubuk yang lebih murah dapat berujung lebih mahal jika menyebabkan cacat atau produksi tidak stabil.
Sebaliknya, grade yang lebih halus atau diberi perlakuan lebih intensif harus membenarkan harga premiumnya melalui manfaat yang terukur, seperti lebih sedikit produk ditolak atau kinerja yang tidak dapat dicapai dengan grade lebih kasar.
Saat membandingkan formulasi, bedakan persentase berat dari persentase volume. Karena Kalsium Karbonat dan polimer memiliki kepadatan berbeda, kadar berat yang sama tidak berarti volume bahan pengisi yang sama.
Informasi Apa yang Sebaiknya Diminta dari Pemasok?
Mintalah data distribusi ukuran partikel, termasuk D50 dan persentil atas yang sesuai, beserta metode pengukuran, dasar pelaporan, dan prosedur persiapan sampel.
Mintalah informasi tentang perlakuan permukaan, kadar air, keputihan atau kemurnian jika relevan, dan pastikan sifat mana yang merupakan spesifikasi terjamin, bukan sekadar nilai tipikal.
Diskusikan konsistensi batch, pengemasan, penyimpanan, dan ketersediaan sampel. Untuk aplikasi yang menuntut, sepakati kriteria penerimaan dan prosedur investigasi material di luar spesifikasi.
Shandong Junzheng Chemical Co., Ltd. mencantumkan Kalsium Karbonat sebagai salah satu produk kimianya. Hubungi timnya untuk membahas grade, dokumentasi, dan sampel yang tersedia untuk evaluasi.
Kesimpulan
Ukuran partikel memengaruhi kinerja bahan pengisi Kalsium Karbonat melalui dispersi, luas permukaan, dan sensitivitas terhadap cacat, tetapi distribusi, perlakuan, dan formulasi menentukan hasil dalam praktik.
Pilih grade berdasarkan persyaratan pembatas produk, verifikasi dalam kondisi pemrosesan yang representatif, dan bandingkan total biaya menggunakan data teknis serta komersial yang konsisten.
Kirimkan Pertanyaan Anda Hari Ini