




Neuigkeiten & Einblicke
Informiert bleiben. In Verbindung bleiben.
Empfehlen
 Wofür wird Eisessig in der chemischen Herstellung verwendet?
- Auswahl des Dimethylformamid-Lösungsmittels: Reinheit und Feuchtigkeitsgrenzwerte
- Rohglycerin oder raffiniertes Glycerin: Welche Qualität eignet sich für Ihre Formulierung?
- Zitronensäure in Lebensmittelqualität kaufen: Spezifikationen, die Sie vor der Bestellung prüfen sollten
Schicken Sie uns eine Nachricht
Wie sich die Partikelgröße von Calciumcarbonat auf die Leistung von Kunststofffüllstoffen auswirkt
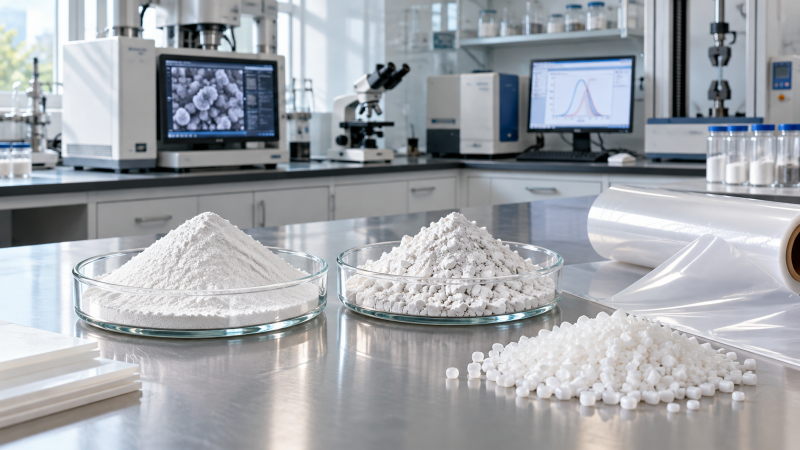
Die Partikelgröße von Calciumcarbonat ist eine entscheidende Einflussgröße für die Leistung von Kunststofffüllstoffen. Sie beeinflusst die Dispersion, die Oberflächenbeschaffenheit, die mechanischen Eigenschaften und das Verarbeitungsverhalten.
Für technische Fachleute reicht es bei der Auswahl der passenden Qualität nicht aus, lediglich die durchschnittlichen Partikelgrößen zu vergleichen: Auch die Partikelgrößenverteilung, die Oberflächenbehandlung und die Verträglichkeit mit dem Harz wirken sich auf das Endergebnis aus.
Dieser Artikel untersucht, wie diese Faktoren zusammenwirken, und hilft Ihnen, bei der Spezifikation von Calciumcarbonat für Kunststoffanwendungen die Kompromisse zwischen Leistung, Verarbeitbarkeit und Kosten zu bewerten.
Welcher Zielkonflikt bei der Partikelgröße ist am wichtigsten?
Feineres Calciumcarbonat kann das Oberflächenbild verbessern und die Größe potenzieller Fehlstellen verringern. Durch die größere spezifische Oberfläche werden jedoch Benetzung und Dispersion anspruchsvoller.
Grobkörnigere Qualitäten können niedrigere Materialkosten und eine einfachere Handhabung bieten. Größere Partikel können jedoch bei manchen Formulierungen die Eigenschaften von Dünnfolien, die Oberflächenglätte und die Zähigkeit beeinträchtigen.
Keines der beiden Ergebnisse ist garantiert. Harzchemie, Füllstoffanteil, Beschichtungsqualität, Compoundierbedingungen und Geometrie des Endprodukts entscheiden darüber, ob eine bestimmte Partikelgröße geeignet ist.
Das praktische Ziel besteht daher nicht darin, das feinste verfügbare Pulver auszuwählen. Vielmehr sollte die gröbste und wirtschaftlichste Qualität gewählt werden, die die Leistungsanforderungen zuverlässig erfüllt.
Gehen Sie von der einschränkenden Eigenschaft der Anwendung aus, beispielsweise Folienfehlern, Schlagzähigkeit oder Glanz. Prüfen Sie anschließend geeignete Qualitäten bei der vorgesehenen Füllstoffzugabe und unter den vorgesehenen Verarbeitungsbedingungen.
Wie sollten Partikelgrößenspezifikationen interpretiert werden?
Eine Partikelgrößenspezifikation beschreibt eine Verteilung und keine einzelne Abmessung. Der Median, häufig als D50 angegeben, zeigt, bei welcher Größe die Hälfte der gemessenen Partikelpopulation darunter liegt.
D90 und D98 beschreiben den oberen Bereich der Verteilung: 90 % beziehungsweise 98 % der gemessenen Partikelpopulation liegen unterhalb der angegebenen Größe.
Bei Berichten zur Laserbeugung basieren diese Perzentile üblicherweise auf dem Volumen. Prüfen Sie die Bezugsbasis, da volumenbasierte und zahlenbasierte Verteilungen deutlich unterschiedliche Ergebnisse liefern können.
Bei Anwendungen, die empfindlich auf große Partikel reagieren, kann der obere Verteilungsbereich aussagekräftiger sein als D50. Ein geringer Grobanteil kann trotz eines günstigen Medianwerts Fehler verursachen.
Zwei Qualitäten mit ähnlichen D50-Werten können sich daher unterschiedlich verhalten, wenn eine eine breitere Verteilung, mehr übergroße Partikel oder eine stärkere Neigung zur Bildung von Agglomeraten aufweist.
Auch die Messmethode ist wichtig. Einstellungen bei der Laserbeugung, Annahmen zum Brechungsindex, Probenvorbereitung und Dispersionsverfahren können die angegebene Verteilung beeinflussen und direkte Vergleiche einschränken.
Fordern Sie die vollständige Verteilung, die Prüfmethode und das Dispersionsprotokoll an. Vergleichen Sie Lieferantendaten erst, nachdem Sie sich vergewissert haben, dass die Messungen unter hinreichend ähnlichen Bedingungen und nach vergleichbaren Konventionen erfolgten.
Gehen Sie nicht davon aus, dass die gemessene Verteilung eines Pulvers dessen Zustand im fertigen Compound widerspiegelt. Agglomeration, unvollständige Benetzung und Scherkräfte bei der Verarbeitung können die effektive Partikelgröße verändern.
Wie beeinflusst die Partikelgröße Dispersion und Verarbeitung?
Mit abnehmender Partikelgröße steigt im Allgemeinen die spezifische Oberfläche. Eine größere Oberfläche muss vom Polymer benetzt und – sofern verwendet – mit einer Oberflächenbehandlung versehen werden.
Wenn die Formulierung oder der Compoundierprozess feine Partikel nicht ausreichend benetzen und voneinander trennen kann, können Agglomerate zurückbleiben, die im Produkt wie deutlich größere Fehlstellen wirken.
Feine Pulver lassen sich aufgrund von Staubbildung, schlechtem Fließverhalten oder Brückenbildung mitunter auch schwieriger gleichmäßig dosieren. Die tatsächliche Handhabung hängt von der Behandlung, der Feuchtigkeit und der Anlagenauslegung ab.
Grobkörnigere Partikel haben im Allgemeinen eine geringere Oberfläche pro Masseneinheit. Das garantiert jedoch nicht automatisch eine einfachere Verarbeitung oder bessere Dispersion in jedem Harzsystem.
Bei gleichbleibender Formulierung und Füllstoffzugabe können kleinere Partikel die Schmelzeviskosität erhöhen, wenn ihre größere Oberfläche und die Partikelwechselwirkungen das Verhalten bestimmen.
Eine höhere Viskosität kann Drehmoment, Druck oder Energiebedarf erhöhen, während eine schlechte Dispersion die Verarbeitung instabil machen kann. Prüfen Sie diese Auswirkungen an der tatsächlichen Produktionsanlage.
Oberflächenbehandelte Qualitäten können die Benetzung verbessern und Partikelwechselwirkungen verringern. Die Wirkung hängt jedoch von der Beschichtungschemie, der Abdeckung, der Harzverträglichkeit und der übrigen Formulierung ab.
Erfassen Sie bei Versuchen die Stabilität der Dosierung, Schmelzedruck, Drehmoment, Temperatur und Ausstoßrate. Vergleichen Sie die Ergebnisse bei gleicher Füllstoffzugabe sowie vergleichbarer Schneckendrehzahl und Durchsatzleistung.
Welche Auswirkungen ergeben sich auf Steifigkeit, Festigkeit und Schlagzähigkeit?
Calciumcarbonat erhöht bei steigender Füllstoffzugabe üblicherweise die Steifigkeit. Das Ausmaß hängt jedoch vom Volumenanteil des Füllstoffs, den Partikeleigenschaften, den Harzeigenschaften und der Grenzflächenhaftung ab.
Die Partikelgröße allein ist kein zuverlässiger Indikator für die Zugfestigkeit. Agglomerate, schwache Grenzflächen oder Verarbeitungsschäden können jeden Vorteil einer feineren Qualität zunichtemachen.
Große Partikel und Agglomerate können als Spannungskonzentratoren wirken und unter Belastung die Rissbildung begünstigen. Das ist besonders bei dünnen Bauteilquerschnitten und schlagempfindlichen Produkten wichtig.
Gut dispergierte feine Partikel können die Größe solcher Fehlstellen verringern und im Vergleich zu einer grobkörnigeren Formulierung die Zähigkeit verbessern. Die Ergebnisse sind jedoch harzspezifisch.
In manchen Systemen können entsprechend behandelte Partikel lokale Verformungsmechanismen fördern, die Energie absorbieren. In anderen verringert zusätzlicher Füllstoff trotz feinerer Partikel die Schlagzähigkeit.
Bewerten Sie Zug-, Biege- und Schlagzähigkeit gemeinsam. Eine Formulierung, die den Steifigkeitszielwert erreicht, kann dennoch aufgrund von Sprödigkeit, Verlust an Dehnung oder schlechter Schweißnahtfestigkeit ungeeignet sein.
Prüfen Sie neben Standardprobekörpern auch das fertige Bauteil. Anschnittposition, Orientierung, Abkühlung und Wanddicke können beeinflussen, wie sich füllstoffbedingte Fehlstellen auf die Gebrauchseigenschaften auswirken.
Wie beeinflussen Partikelgröße und -verteilung das Erscheinungsbild?
Feineres, gut dispergiertes Calciumcarbonat ermöglicht häufig eine glattere Oberfläche und einen besseren Glanzerhalt als gröberes Material, insbesondere bei dünnen Polymerschichten.
Sichtbare Fehler können jedoch auch durch Agglomerate, Verunreinigungen, Feuchtigkeit oder instabile Verarbeitungsbedingungen und nicht allein durch die Primärpartikelgröße verursacht werden. Prüfen Sie das Compound, bevor Sie die Qualität wechseln.
Bei Folien können übergroße Partikel und Agglomerate zu Gelen, Pinholes oder Folienabrissen beitragen. Die zulässige obere Partikelgröße hängt von der Foliendicke und den Verarbeitungsbedingungen ab.
Prüfen Sie bei dünnen Folien den Grobanteil und zählen Sie Fehler an produktionsnahen Proben. Allein anhand der mittleren Partikelgröße lässt sich nicht feststellen, ob eine Qualität geeignet ist.
Vergleichen Sie bei Formteilen Glanz, Oberflächenrauheit und optische Gleichmäßigkeit bei der festgelegten Füllstoffzugabe. Textur und Farbe können die Sichtbarkeit bestimmter Fehler verstärken oder verringern.
Auch Opazität und Weißgrad hängen von den Partikeleigenschaften, der Füllstoffkonzentration und der Formulierung ab. Die Partikelgröße von Calciumcarbonat ist kein direkter Ersatz für Pigmentspezifikationen.
Warum sind Oberflächenbehandlung und Harzverträglichkeit wichtig?
Die Oberflächenbehandlung verändert die Wechselwirkung von Calciumcarbonat mit dem umgebenden Polymer. Fettsäurebehandlungen, einschließlich Stearatbeschichtungen, werden häufig in Kunststoffanwendungen eingesetzt.
Eine geeignete Beschichtung kann Pulverhandhabung, Benetzung und Dispersion verbessern. Behandlungsgrad und Chemie müssen jedoch auf das Harz und den vorgesehenen Prozess abgestimmt werden.
Eine zu geringe wirksame Behandlung kann dazu führen, dass die Partikeloberflächen schlecht benetzt werden. Eine übermäßige oder ungeeignete Behandlung kann die Schmierung, Haftung, Bedruckbarkeit in nachgelagerten Prozessen oder andere formulierungsempfindliche Eigenschaften beeinflussen.
Da feine Partikel eine größere Oberfläche haben, kann für sie ein anderer Behandlungsgrad erforderlich sein als für grobkörnigere Qualitäten. Gleiche Beschichtungsanteile gewährleisten nicht unbedingt eine gleichmäßige Abdeckung.
Formulierungen auf Polyethylen-, Polypropylen- und PVC-Basis stellen unterschiedliche Anforderungen an Verarbeitung und Verträglichkeit. Es sollte nicht davon ausgegangen werden, dass eine in einem System leistungsfähige Qualität auch für ein anderes geeignet ist.
Prüfen Sie gemeinsam mit dem Lieferanten Beschichtungstyp, Behandlungsgrad, Feuchtigkeit und verfügbare Angaben zur Verträglichkeit. Bestätigen Sie kritische Auswirkungen experimentell in der vollständigen Formulierung.
Welche Qualitätsmerkmale sind für gängige Anwendungen wichtig?
Bei Polyolefinfolien sollten Dispersion, Kontrolle grober Partikel und Folienintegrität im Vordergrund stehen. Bewerten Sie Erscheinungsbild und Prozessstabilität bei der vorgesehenen Dicke, dem Reckverhältnis und der Füllstoffzugabe.
Beim Spritzgießen von Polypropylen müssen Steifigkeit, Schlagzähigkeit und Oberflächenqualität gegeneinander abgewogen werden. Wenn diese Eigenschaften die Produktakzeptanz beeinflussen, sollten auch Schweißnaht- und Formteilprüfungen einbezogen werden.
Bei PVC-Profilen oder -Rohren sollten Steifigkeit, Dimensionsstabilität, Schlagzähigkeitsanforderungen und Verarbeitungsverhalten gemeinsam betrachtet werden. Die Formulierung und die geltenden Produktnormen bestimmen, welche Füllstoffe geeignet sind.
Bei Füllstoff-Masterbatch sollten Dosierung, Dispersion und Viskosität bei der Konzentratdosierung untersucht und anschließend das verdünnte Compound geprüft werden. Ein gutes Erscheinungsbild des Masterbatches allein belegt nicht dessen Eignung für den Endgebrauch.
Bei dickwandigeren Formteilen oder Extrusionsprodukten kann eine grobkörnigere Qualität wirtschaftlich attraktiv sein, sofern Oberflächenbeschaffenheit und Schlagzähigkeitsanforderungen dies zulassen. Bestätigen Sie die Eignung durch anwendungsnahe Versuche.
Dies sind erste Orientierungspunkte, keine allgemeingültigen Größenbegrenzungen. Die Qualitätsauswahl muss das tatsächliche Harz, die Anlage, das Betriebsfenster und die Produktspezifikation berücksichtigen.
Wie lassen sich Qualitäten in aussagekräftigen Versuchen vergleichen?
Legen Sie zunächst die Entscheidungskriterien fest: erforderliche mechanische Eigenschaften, Grenzwerte für das Erscheinungsbild, Fehlerquoten, Verarbeitungsfenster und insgesamt akzeptable Formulierungskosten. Ordnen Sie diese nach ihrer Wichtigkeit.
Wählen Sie anschließend geeignete Qualitäten aus, die sich hinsichtlich Verteilung oder Behandlung unterscheiden. Fordern Sie technische Datenblätter, Analysenzertifikate und Angaben zur jeweiligen Messmethode an.
Halten Sie Harz, Additive, Füllstoffzugabe und Anlageneinstellungen so konstant wie praktisch möglich. Ändern Sie jeweils nur eine Variable, wenn deren Einfluss isoliert untersucht werden soll.
Sind für einen stabilen Betrieb unterschiedliche Einstellungen erforderlich, dokumentieren Sie diese Anpassungen. Vergleichen Sie sowohl die Ergebnisse unter kontrollierten Bedingungen als auch die Leistung am jeweils praktisch umsetzbaren Betriebspunkt der einzelnen Qualitäten.
Messen Sie die Dispersion mit einer geeigneten Methode, beispielsweise durch Mikroskopie oder die Untersuchung gefilterter Proben. Dokumentieren Sie Probenvorbereitung und Prüffläche, damit die Vergleiche aussagekräftig bleiben.
Stellen Sie genügend Material her, um einen stabilen Betrieb und repräsentative Schwankungen beurteilen zu können. Wiederholen Sie Versuche oder prüfen Sie mehrere Chargen, wenn die Folgen eines Versagens eine höhere Sicherheit rechtfertigen.
Verwenden Sie für mechanische Vergleiche geeignete Prüfnormen und konditionierte Probekörper. Beziehen Sie anwendungsspezifische Prüfungen wie Folien-Pinholes, Oberflächenglanz oder Schlagzähigkeit des Fertigteils ein.
Vergleichen Sie abschließend die Ergebnisse mit den zuvor festgelegten Grenzwerten. Verwerfen Sie eine kostengünstigere Qualität, wenn sie kritische Anforderungen nicht zuverlässig erfüllt – auch dann, wenn die durchschnittliche Leistung akzeptabel erscheint.
Wie sollten technische Fachleute die Kosten bewerten?
Vergleichen Sie die Kosten pro akzeptiertem Fertigteil oder Ausstoßeinheit und nicht nur den Füllstoffpreis pro Kilogramm. Dichte, Füllstoffanteil und Änderungen der Formulierung können die Berechnung beeinflussen.
Berücksichtigen Sie Compoundierenergie, Durchsatz, Ausschuss, Prüfaufwand und mögliche Ausfallzeiten. Ein günstigeres Pulver kann teurer werden, wenn es Fehler oder eine instabile Produktion verursacht.
Umgekehrt sollte eine feinere oder stärker behandelte Qualität ihren Aufpreis durch messbare Vorteile rechtfertigen, beispielsweise weniger Ausschuss oder eine Leistung, die mit einer gröberen Qualität nicht erreicht werden kann.
Unterscheiden Sie beim Vergleich von Formulierungen zwischen Gewichts- und Volumenprozent. Da Calciumcarbonat und Polymere unterschiedliche Dichten haben, bedeuten gleiche Gewichtsanteile nicht den gleichen Füllstoffvolumenanteil.
Welche Angaben sollten Sie beim Lieferanten anfordern?
Fordern Sie Daten zur Partikelgrößenverteilung einschließlich D50 und eines geeigneten oberen Perzentils sowie Angaben zur Messmethode, Bezugsbasis und Probenvorbereitung an.
Erkundigen Sie sich nach Oberflächenbehandlung, Feuchtigkeit sowie – sofern relevant – Weißgrad oder Reinheit. Klären Sie, welche Eigenschaften garantierte Spezifikationen und welche lediglich typische Werte sind.
Besprechen Sie Chargenkonstanz, Verpackung, Lagerung und Verfügbarkeit von Mustern. Vereinbaren Sie bei anspruchsvollen Anwendungen Annahmekriterien und das Vorgehen zur Untersuchung von Material außerhalb der Spezifikation.
Shandong Junzheng Chemical Co., Ltd. führt Calciumcarbonat in seinem Chemikalienangebot. Wenden Sie sich an das Team, um verfügbare Qualitäten, Dokumentation und Muster für die Bewertung zu besprechen.
Fazit
Die Partikelgröße beeinflusst die Leistung von Calciumcarbonat als Füllstoff über Dispersion, Oberfläche und Empfindlichkeit gegenüber Fehlstellen. In der Praxis bestimmen jedoch Verteilung, Behandlung und Formulierung das Ergebnis.
Wählen Sie Qualitäten anhand der maßgeblichen Anforderungen des Produkts aus, überprüfen Sie sie unter repräsentativen Verarbeitungsbedingungen und vergleichen Sie die Gesamtkosten auf Basis einheitlicher technischer und kaufmännischer Daten.
Senden Sie uns noch heute Ihre Anfrage